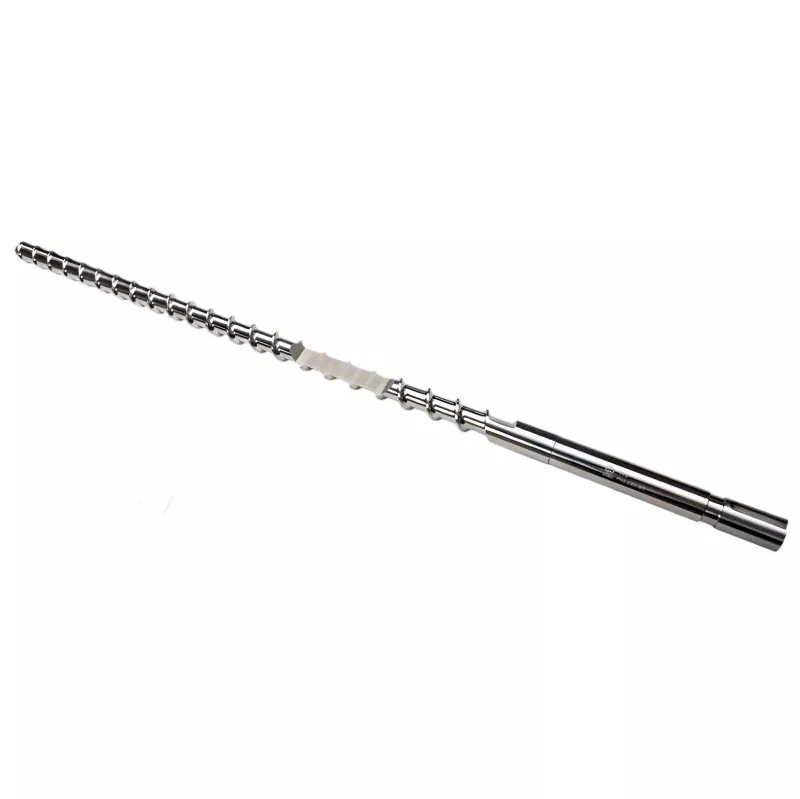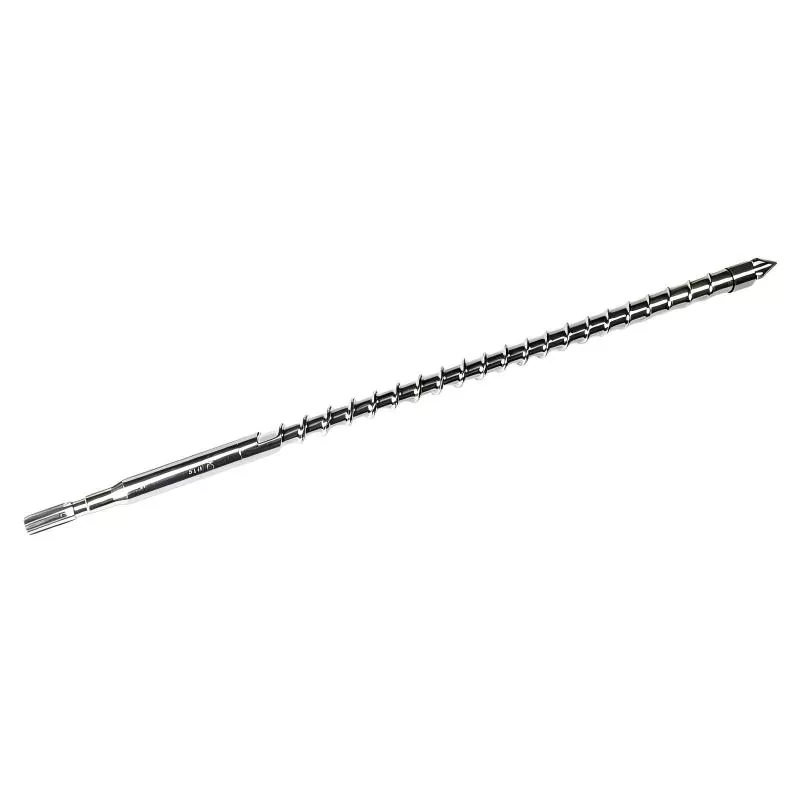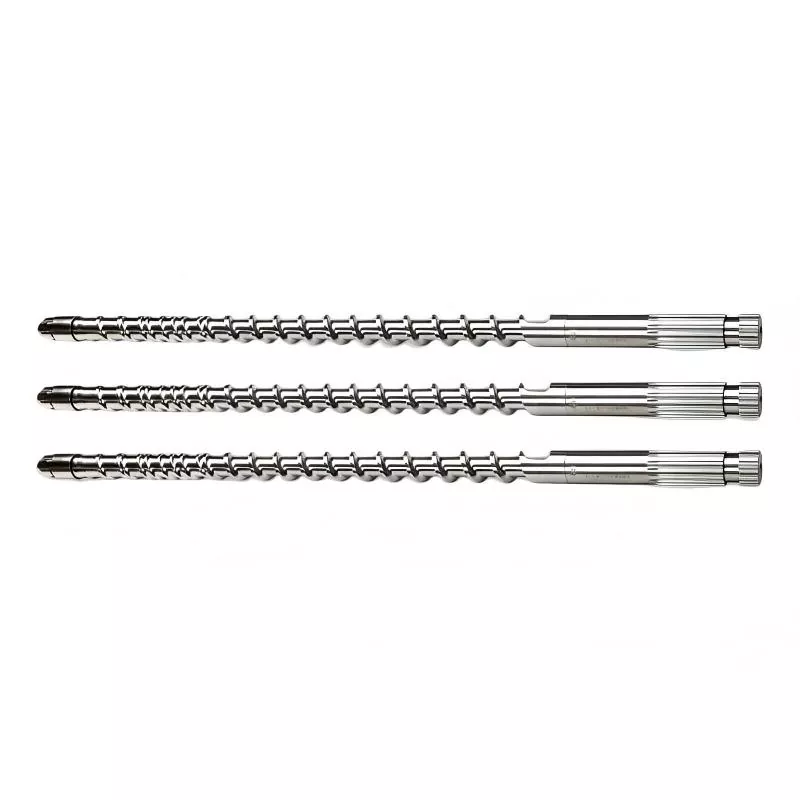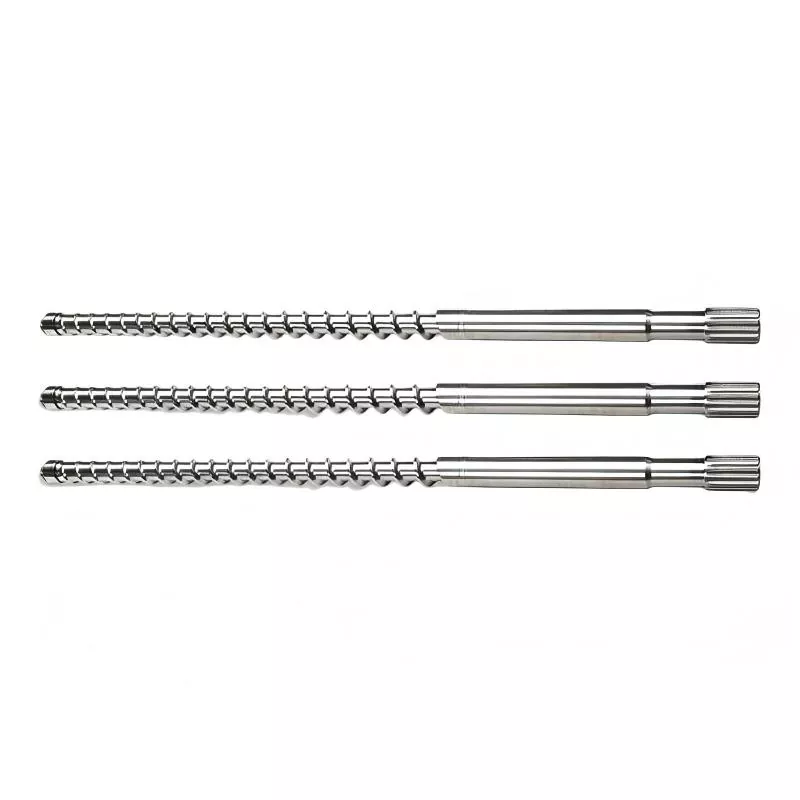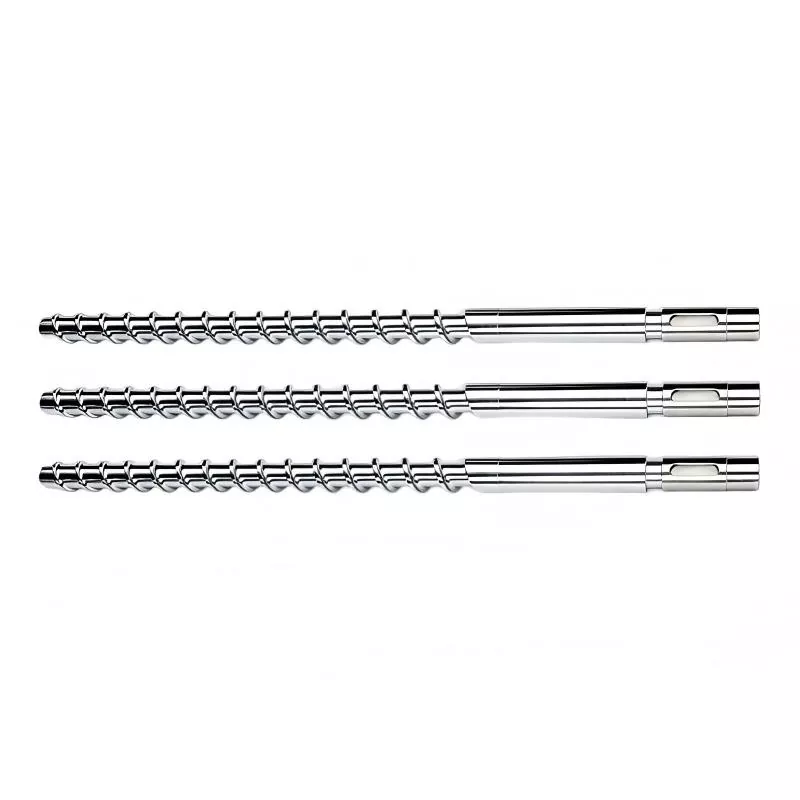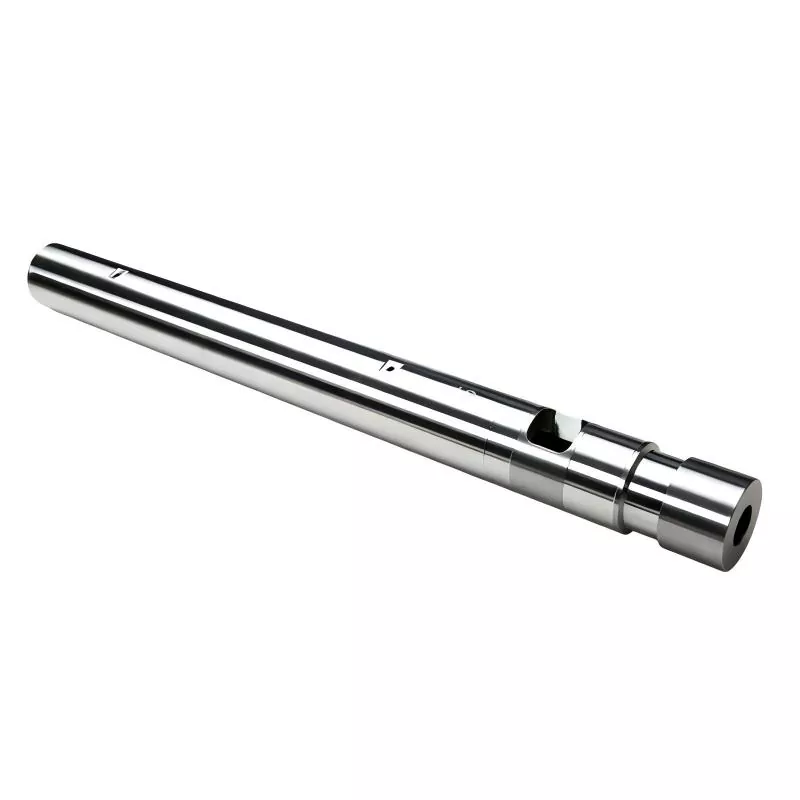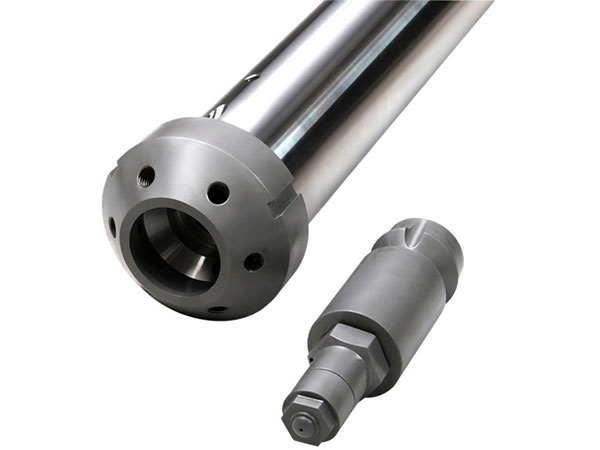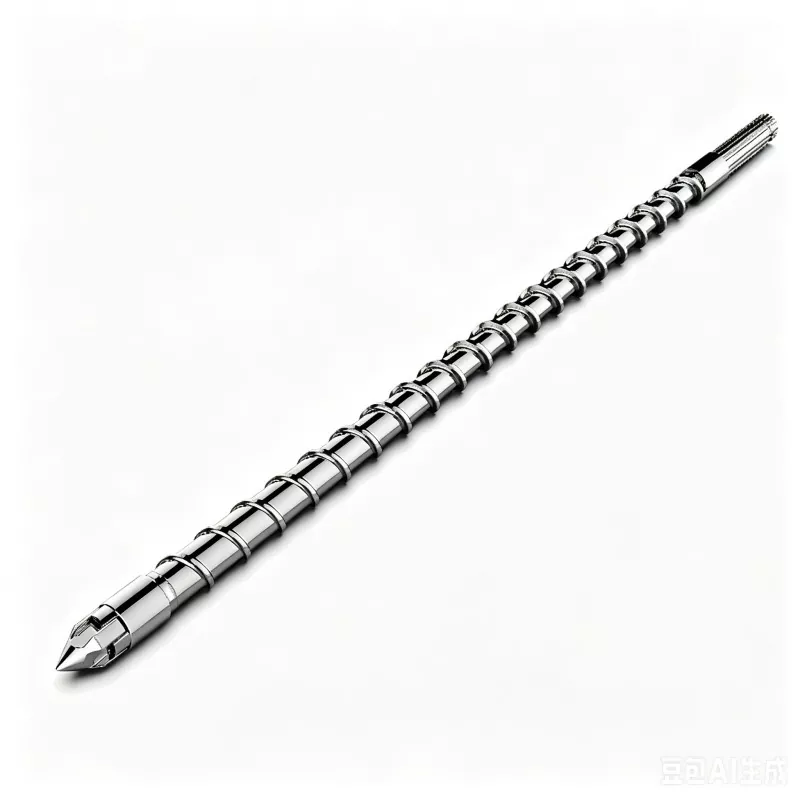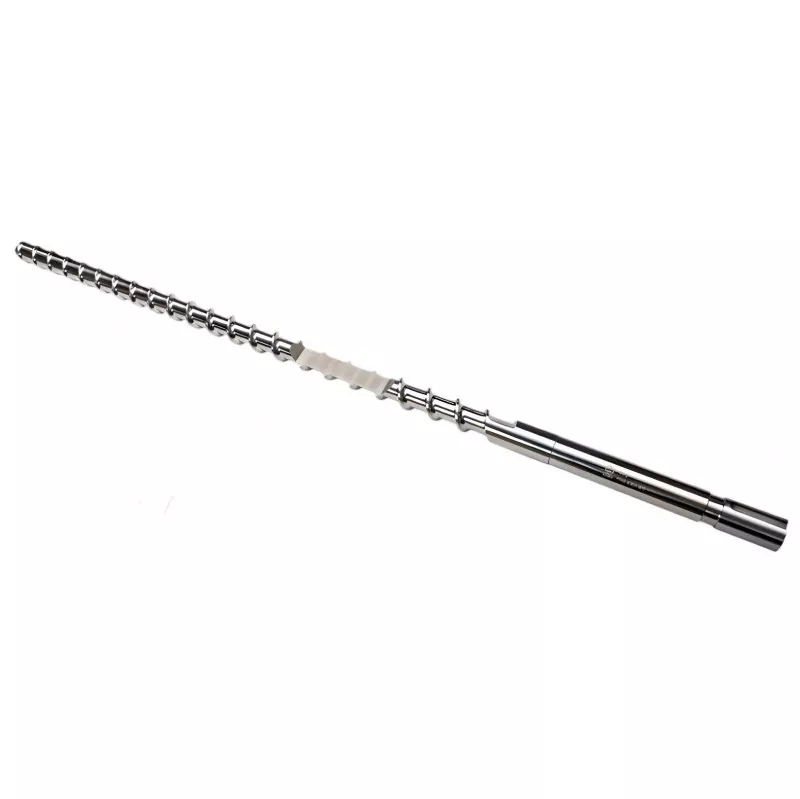

Muovinen ruiskutuskoneen ruuvi
Tervetuloa ostamaan korkealaatuisia muoviruiskukoneruuvia HAPPY PLASTICSilta, olemme luotettava valmistaja Kiinassa. Tämä tuote voi merkittävästi parantaa tuotannon kokonaistehokkuutta. Räätälöidyt geometriset profiilimme takaavat tasaisen sulatteen ja stabiloivat painon tasaisuuden ja vähentävät viallisia muovausprosentteja jopa 18 %.
Hankinta luotettavalta kiinalaiselta muovin ruiskutuskoneruuvin valmistajalta takaa tuotantolinjasi jatkuvan vakaan toiminnan. HAPPY PLASTICS käyttää korkean tarkkuuden viisiakselista CNC-jyrsintää ja edistynyttä bimetalliseospinnoitehitsausta pitkäikäisten ruuvien valmistukseen. Nämä tuotteet ratkaisevat lentopinnan hankausta, vähentävät virrankulutusta ja poistavat mustia pilkkuviat materiaalinvaihdon ja värinvaihdon aikana.
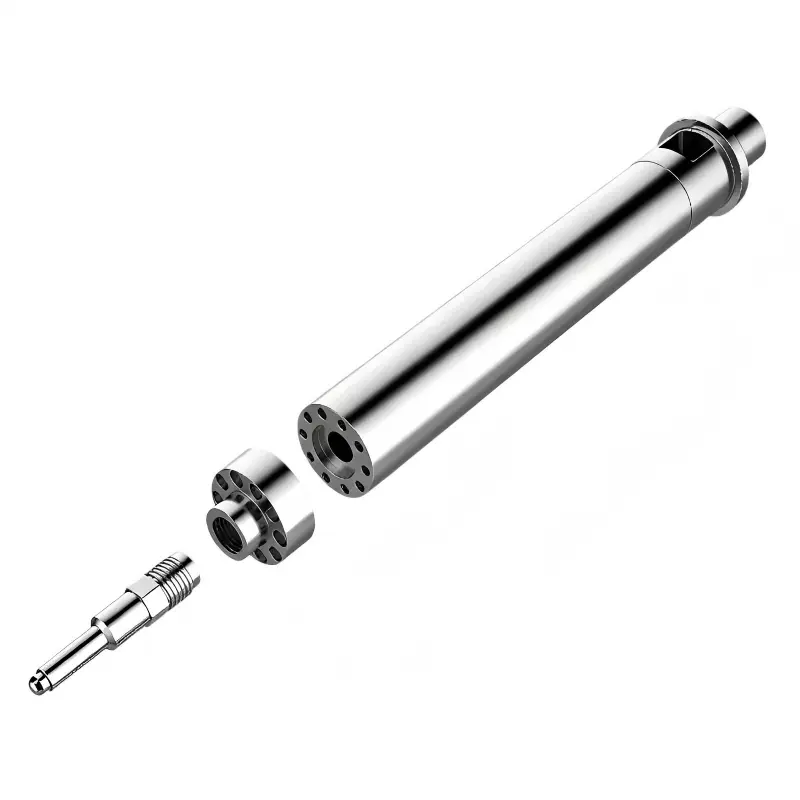
Rakenteelliset kokoonpanot
Säilyttääkseen vakaan suorituskyvyn monimutkaisissa lämpö- ja mekaanisissa kuormituksissa HAPPY PLASTICSin muoviruiskukoneruuvi käyttää kohdennettua metallurgista käsittelyä, joka on sovitettu erilaisiin muovaushartseihin:
• SACM645 (38CrMoAlA) nitrattu teräs:72 tunnin syväkaasunitrauskäsittely, pinnan kovuus ≥ 950 HV, tehollinen nitraussyvyys 0,5–0,7 mm. Ihanteellinen ei-hankaaville yleismuoveille, kuten PP, PE ja ABS.
• SKD61 & DC53 Täyskarkaistu teräs:Tyhjiölämpökäsitelty arvoon HRC 56–60, erinomainen vääntömomentin kestävyys, sopii jäykille läpinäkyville hartseille, mukaan lukien PC ja PMMA.
• Volframikarbidin bimetallipäällyste:1,5–2,0 mm:n metalliseoskerros kaarihitsattu ruuvikiinnityksiin, kovuus HRC 62–65, kestää tehokkaasti 30–50 % lasikuituvahvisteisten muovien aiheuttamaa hankausta.
• Akselin suoruuden toleranssi:Täyspitkä suoruus säädetty alle 0,02 mm, jotta vältetään yksipuolinen kitka ja naarmuvauriot tynnyrin sisäseinissä.
Sopivan ruuviprofiilin sovittaminen muovaushartseihin
Yleiset standardiruuviprofiilit laukaisevat helposti komponenttien kulumisen ja hidastavat syklin tehokkuutta. Räätälöidyn muoviruiskukoneruuvin valitseminen raaka-aineiden mukaan voi pidentää käyttöikää ja lyhentää muovausjaksoja:
Gradienttipuristusruuvi (pitkä siirtymäosa)
Siirtymäalueen osuus ruuvin kokonaispituudesta on 40–50 %, mikä mahdollistaa asteittaisen lämmönsiirron. Täydellinen lämpöherkille kiteisille muoveille, kuten PVC:lle ja POM:lle, mikä estää liiallista paikallista leikkausta ja estää valmiiden tuotteiden kellastumisen.
Äkillinen siirtoruuvi (lyhyt siirtymäosa)
Vain 1–2 askelta nopeaa puristussiirtymää, suunniteltu erityisesti amorfisille hartseille, joilla on selkeä sulamispiste, kuten PA66-nailon ja PET. Se sulaa nopeasti ja estää kiinteiden hiukkasten tukkeutumisen.
Esteen ruuvi
Sulamattomien kiinteiden pellettien ja sulan sulatteen erottamiseksi erillisiksi virtauskanaviksi lisätään apusulku. Se eliminoi täysin sulamattomat hiukkaset nopeassa pakkaustuotannossa ja lisää tuotantokapasiteettia 22 %.
Päivittäinen huolto ja käyttötiedot
Standardoidut toimintasäännöt voivat estää tehokkaasti muovin ruiskutuskoneen ruuvin ennenaikaisen väsymismuodonmuutoksen:
• Estä kylmäkäynnistys:Älä käynnistä ruiskutusmoottoria heti, kun lämmittimet ovat saavuttaneet asetetun lämpötilan. Säilytä lämpöliotus 15–20 minuuttia, jotta jäännösmuovi sulaa kokonaan lentojuuren rakoissa ja vältät suuren vääntömomentin rikkoutumasta ruuvin akseliin.
• Alkalinen tyhjennystoimintostandardi:Kun vaihdat syövyttävistä hartseista (paloa hidastava ABS, PVC) yleisiin muoveihin, huuhtele tynnyri välittömästi korkeamolekyylipainoisella PMMA:lla tai erityisellä huuhteluaineella neutraloimaan happamat haihtuvat kaasut.
• Rajoita täytettyjen materiaalien lineaarista pyörimisnopeutta:Käsiteltäessä lasikuituvahvisteisia yhdisteitä, säädä ruuvin pinnan lineaarinopeus alle 0,2 m/s. Liian nopea pyöriminen nopeuttaa lasikuidun hankausta ja lyhentää bimetallilentojen käyttöikää.

Kuluneiden ruuvien vaihtopäätös
Tehtaat voivat arvioida, tarvitseeko muovin ruiskutuskoneen ruuvi vaihtaa reaaliaikaisten tuotantotietojen avulla äkillisten laitevikojen välttämiseksi:
|
Tunnistuskohde |
Normaali standardi |
Korvauskriittinen arvo |
Vastaava muovausvika |
|
Säteittäinen välys lennon ja piipun välillä |
0,03 mm – 0,06 mm |
≥ 0,15 mm |
Voimakas sulan takaisinvirtaus, epävakaa pehmitysaika |
|
Sulatyynyn pituuden vaihtelu |
±0,5 mm |
≥ ±3,0 mm |
Epävakaa osapaino, usein lyhyet laukaukset |
|
Akselin säteittäinen juoksu (suoraisuus) |
≤ 0,02 mm |
≥ 0,08 mm |
Paikallinen tynnyrin sisäseinän naarmu, metallin epäpuhtaudet mustia täpliä |
FAQ
K: Kun muovataan korkeavirtausta PP:tä tavallisilla yleisruuveilla, valmiisiin tuotteisiin ilmestyy sulamattomia hiukkasia ja hopeajuovia. Mikä on perimmäinen syy?
V: Tämä ongelma johtuu korkeavirtaushartsin L/D-suhteen ja puristusprofiilin yhteensopimattomuudesta. Raaka-aineet kulkevat syöttöosan läpi liian nopeasti eivätkä pysty imemään tasaista lämpöä tynnyrilämmittimestä. Korvaaminen mukautetulla sulkutyyppisellä muoviruiskukoneruuvilla voi fyysisesti erottaa kiinteät ja sulat faasit; kaikki pelletit kulkevat kapean välyksen läpi täydelliseen pehmitykseen, mikä poistaa pintakosmeettiset viat perusteellisesti.
K: Kuinka puhdistaa jähmettynyt jäännösmuovi ruuvikiinnikkeistä vahingoittamatta bimetallipinnoitetta?
V: Älä koskaan käytä kaasupolttimia muovin polttamiseen. Paikallinen ylikuumeneminen tuhoaa lämpökäsitellyn metallikiderakenteen ja vähentää bimetalliseoskerroksen kovuutta. Vedä ruuvi ulos sen ollessa kuuma ja puhdista jäännökset kuparilankaverkolla, messinkiharjoilla tai alumiinikaapimilla. Laita kovien teknisten muovien ruuvi uuniin alle 350 °C:een, jotta hartsi pehmenee vahingoittamatta pohjatyökaluterästä.
K: Tuotantolinjalla sekoitetaan 80 % tavallista ABS:ää ja 20 % lasitäytteistä nylonia. Kuinka valita nitridoidun ruuvin ja bimetalliruuvin välillä?
V: Jos lasikuitumateriaaleja käytetään satunnaisestikin, tavalliset nitratut ruuvit kuluvat nopeasti, kun 0,5 mm ohut nitrattu kerros on kulunut pois. Lasikuidut toimivat hankaavana väliaineena hankaakseen nopeasti alla olevan pehmeän pohjateräksen. Sekatuotantolinjojen on käytettävä bimetallista muoviruiskutuskoneen ruuvia. Volframikarbidiseoksesta valmistettu pinnoite suojaa lentojen yläosia nailonmuovauksen aikana, ja se toimii myös vakaasti päivittäisessä ABS-tuotannossa.
Hot Tags: Ruiskupuristusruuvi, plastisointiruuvi, muovin ruiskutuskoneen ruuvi
Lähetä kysely
Yhteystiedot
-
Osoite
217, Qiaoxing East Road, Dafeng, Jintang Town, Dinghain alue, Zhoushan City, Zhejiangin maakunta, Kiina
-
Puh
-
Sähköposti
Jos sinulla on kysyttävää ruiskupuristuskoneen tynnyristä, ruiskupuristuskoneen ruuvista, suulakepuristimen vaihteistosta tai hinnastosta, jätä meille sähköpostiosoitteesi, niin otamme yhteyttä 24 tunnin kuluessa.