Kuinka ruiskuruuvin pää parantaa plastisointitehoa ruiskuvalussa?
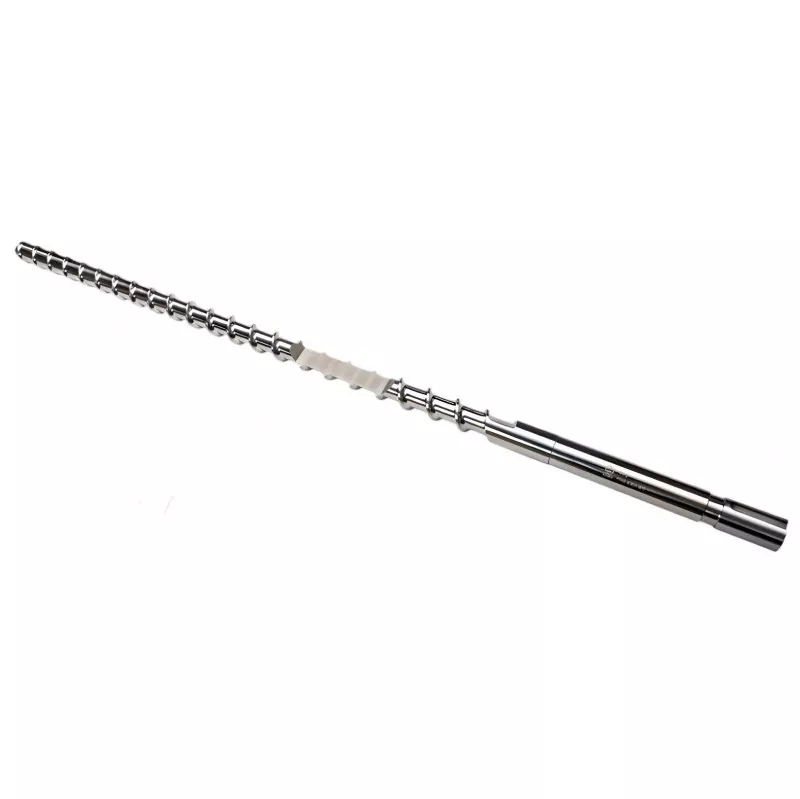
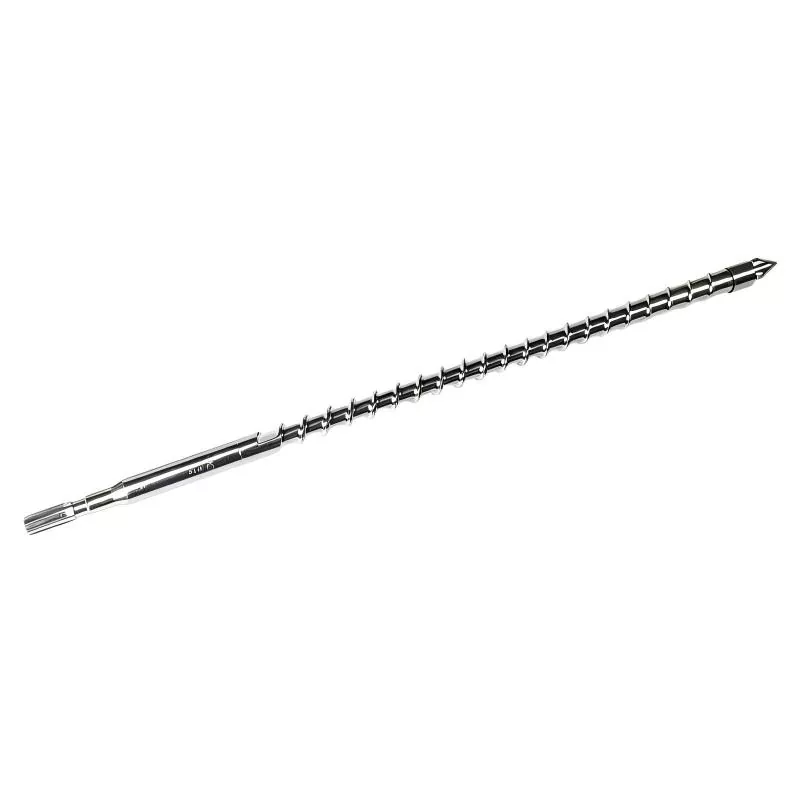
Anruiskutusruuvin pääon pieni mutta kriittinen komponentti ruiskupuristusruuvikokoonpanossa. Se ohjaa sulan muovin virtausta ruiskutuksen aikana, auttaa estämään ei-toivottua takaisinvirtausta pito- ja ruiskutusvaiheiden aikana ja edistää tasaista sulatuspainetta ja haavojen laatua. Kun ruuvin pää on suunniteltu väärin, huonosti sovitettu materiaaliin tai kulunut yli hyväksyttävien rajojen, valmistajat voivat kokea epävakaa ruiskutuspainetta, epäyhtenäistä iskupainoa, huonoa sekoitusta, liiallista materiaalivuotoa ja lisääntyneitä tuotantokatkoksia. Tämä opas selittää ruiskutusruuvin päiden rakenteen, toimintaperiaatteen, materiaalinäkökohdat, yleiset ongelmat, huoltovaatimukset ja valintakriteerit, mikä auttaa muovausalan ammattilaisia tekemään tietoisempia päätöksiä ja parantamaan koneen luotettavuutta.
Sisällysluettelo
- Miksi ruiskutusruuvin pää on niin tärkeä?
- Mikä on ruiskutusruuvin pään rakenne?
- Kuinka ruiskutusruuvin pää toimii?
- Mitä suorituskykyongelmia huono ruuvin pää voi aiheuttaa?
- Mitä materiaaleja käytetään ruiskutusruuvin päissä?
- Kuinka valmistajat voivat valita oikean ruiskutusruuvin pään?
- Mikä aiheuttaa ruiskutusruuvin pään kulumisen?
- Kuinka ruiskutusruuvin pään käyttöikää voidaan pidentää?
- Ruiskutusruuvin pään suunnitteluun liittyviä huomioita sovelluksen mukaan
- Ruiskutusruuvin pään vianmääritysopas
- Usein kysytyt kysymykset
- Viimeisiä ajatuksia
Miksi ruiskutusruuvin pää on niin tärkeä?
Ruiskuvalukoneessa ruuvi vastaa muovimateriaalin kuljettamisesta, sulattamisesta, sekoittamisesta ja ruiskuttamisesta muottiin. Vaikka paljon huomiota kiinnitetään yleensä ruuvin geometriaan, tynnyrin kuntoon ja lämmitysjärjestelmiin,ruiskutusruuvin pääon yhtä tärkeä, koska se sijaitsee ruuvikokoonpanon etupäässä ja vaikuttaa suoraan sulan virtaukseen ruiskutuksen ja pehmityksen aikana.
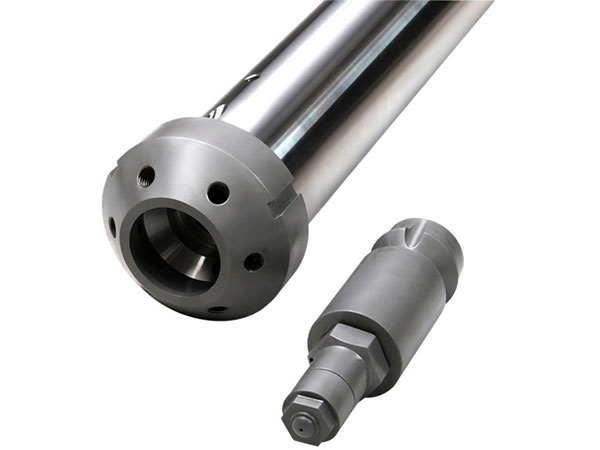
Ruuvin pää toimii yhdessä komponenttien, kuten tarkistusrenkaan, työntörenkaan ja ruuvin kärjen kanssa, luoden tehokkaan paluujärjestelmän. Pehmityksen aikana ruuvi pyörii ja siirtää sulaa materiaalia tynnyrin etuosaa kohti. Ruiskutuksen aikana ruuvi liikkuu eteenpäin ja ruuvin pääkokoonpano auttaa hallitsemaan sulaa polymeeriä niin, että materiaali toimitetaan muottiin ennustettavalla paineella ja tilavuudella.
Oikein suunniteltu ruuvin pää voi edistää:
- Vakaampi ruiskutuspaine
- Parempi toistettavuus laukauksesta toiseen
- Vähentynyt sulan takaisinvirtaus
- Tasaisempi laukauspaino
- Parempi plastisointitehokkuus
- Parempi sulan materiaalin hallinta
- Vähentynyt materiaalivuoto tarkistusrenkaan ympärillä
- Pienempi komponenttien ennenaikaisen rikkoutumisen riski
Tarkkuuskomponentteja, pakkaustuotteita, autonosia, lääketieteellisiä tuotteita, taloustavaroita tai teknisiä muovikomponentteja valmistavien valmistajien etu voi vaikuttaa suoraan tuotteiden laatuun ja valmistuskustannuksiin.
Mikä on ruiskutusruuvin pään rakenne?
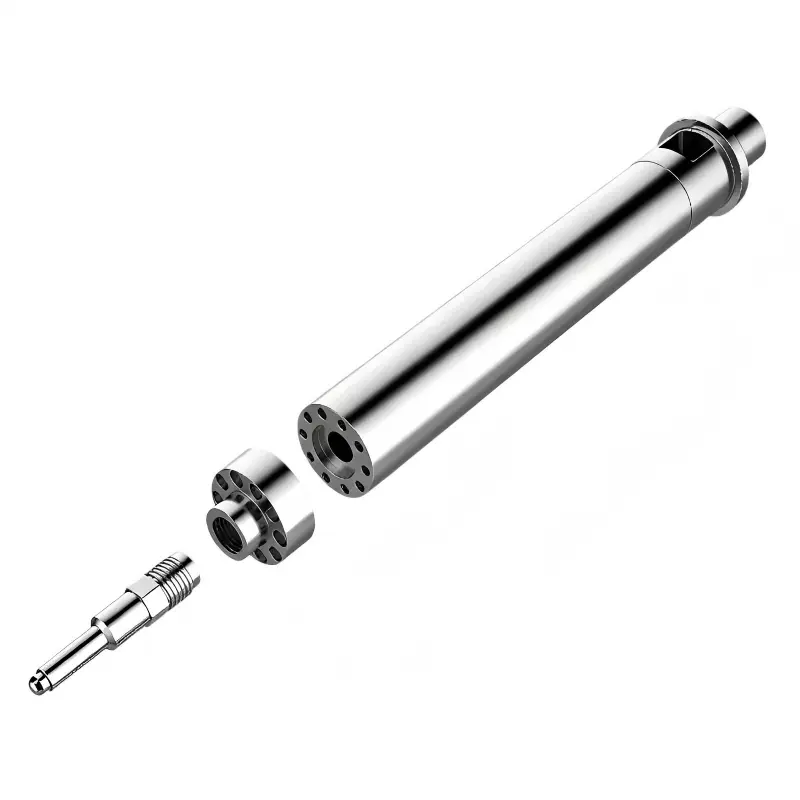
Ruiskutusruuvin pää ei ole vain yksi metallipala. Koneen suunnittelusta ja sovelluksen vaatimuksista riippuen etuosakokoonpano voi sisältää useita koordinoituja komponentteja. Niiden mittojen, pinnan kunnon, materiaalin ja toleranssien on toimittava yhdessä hallitun sulatteen liikkeen ylläpitämiseksi.
| Komponentti | Ensisijainen toiminto | Merkitys |
|---|---|---|
| Ruuvin pää / ruuvin kärki | Yhdistää ruuvin etuosan paluukokoonpanoon ja ohjaa sulavirtaa | Korkea |
| Tarkista rengas | Auttaa rajoittamaan sulan muovin liikkumista taaksepäin ruiskutuksen aikana | Erittäin korkea |
| Työntörengas | Tukee tarkistusrengasta ja edistää kokoonpanon vakautta | Korkea |
| Tiivistyspinnat | Auta vähentämään hallitsemattomia materiaalivuotoja | Korkea |
| Kierreyhteys | Kiinnittää etuosan osat ruuveihin | Korkea |
Tarkka kokoonpano vaihtelee ruiskutuskonetyypin, ruuvin halkaisijan, ruuvin rakenteen, polymeerin ominaisuuksien ja tuotantovaatimusten mukaan. Siksi ruuvin pään vaihtamista vain ulkonäön perusteella ei suositella. Mittojen yhteensopivuus ja käyttöolosuhteet on arvioitava yhdessä.
Kuinka ruiskutusruuvin pää toimii?
Ruiskutussykli voidaan yksinkertaistaa useisiin vaiheisiin ja ruuvin kannan rooli muuttuu koko prosessin ajan.
1. Plastisointivaihe
Pehmityksen aikana ruuvi pyörii lämmitetyn tynnyrin sisällä. Muovipelletit kuljetetaan eteenpäin, kun taas lämpö ja mekaaninen leikkaus muuttavat kiinteän materiaalin sulaan tilaan.
Kun sulaa muovia kerääntyy ruuvin eteen, ruuvi liikkuu taaksepäin luoden vaaditun lyöntitilavuuden. Ruuvin pään ja tarkistusrengaskokoonpanon on sallittava sulan siirtyminen eteenpäin tehokkaasti säilyttäen samalla asianmukainen tiivistyskäyttäytyminen.
2. Injektiovaihe
Kun ruiskutus alkaa, ruuvi lakkaa pyörimästä ja liikkuu eteenpäin. Ruuvin pääkokoonpano toimii tarkistusrenkaan kanssa sulatteen vastakkaisen liikkeen vähentämiseksi.
Jos tapahtuu liiallista takaisinvirtausta, muottiin tulevan materiaalin todellinen määrä voi poiketa suunnitellusta hajotustilavuudesta. Tämä voi johtaa epäjohdonmukaiseen täyttöön, osan painon vaihteluihin, mittojen epävakauteen tai lyhyisiin otoksiin.
3. Holding Pressure Stage
Kun onkalo on täytetty, kohdistetaan pitopainetta polymeerin kutistumisen kompensoimiseksi. Ruuvin pääkokoonpanon on säilytettävä vakaa sulatuksen hallinta tämän vaiheen aikana.
Kulunut tai huonosti sovitettu takaiskujärjestelmä voi aiheuttaa painehäviön. Vaativissa sovelluksissa suhteellisen pienetkin vaihtelut voivat tulla näkyviin eroina tuotteen mitoissa tai painossa.
4. Palautusvaihe
Injektion ja pitämisen jälkeen ruuvi pyörii uudelleen seuraavan pistoksen valmistelemiseksi. Ruuvin pääkokoonpano palaa plastisoivaan toimintoonsa, jolloin järjestelmä voi toistaa syklin.
Tämä toistuva liike tarkoittaa, että ruuvin pää voi kokea huomattavaa mekaanista ja lämpörasitusta pitkien tuotantoajojen aikana.
Mitä suorituskykyongelmia huono ruuvin pää voi aiheuttaa?
Kun ruiskutusruuvin pää ei sovi koneeseen tai materiaaliin, tuotantoongelmia saattaa ilmetä vähitellen eikä välittömästi. Tämä tekee tarkasta diagnoosista erityisen tärkeän.
| Havaittu ongelma | Mahdollinen ruuvin pään ongelma | Mahdollinen tuotantovaikutus |
|---|---|---|
| Epävakaa laukauspaino | Tarkistusrenkaan vuoto tai liiallinen välys | Vaihteleva tuotteen paino |
| Ruiskutuspaineen vaihtelu | Epätasainen tiivistys tai kuluminen | Epävakaat täyttöolosuhteet |
| Pidempi palautumisaika | Virheelliset virtausominaisuudet tai kuluminen | Alempi tuottavuus |
| Materiaalivuoto | Vahingoittuneet tiivistepinnat | Materiaalihävikki ja painehäviö |
| Epätäydellinen täyttö | Takaisinvirtaus tai riittämätön sulatteen hallinta | Lyhyitä otoksia tai vikoja |
| Mustat täplät tai kontaminaatio | Pintavaurioita tai heikentyneen materiaalin kerääntymistä | Ulkonäkö vikoja |
On tärkeää välttää ruuvin pään välitöntä syyllistämistä jokaisesta muovausongelmasta. Tynnyrin lämpötila, ruuvin nopeus, vastapaine, materiaalin kosteus, muotin kunto, ruiskutusnopeus ja koneen ohjausparametrit voivat myös aiheuttaa samanlaisia oireita. Järjestelmällinen tarkastus on siksi luotettavampi kuin komponenttien vaihtaminen yhden oireen perusteella.
Mitä materiaaleja käytetään ruiskutusruuvin päissä?
Materiaalivalinnalla on suuri vaikutus ruiskutusruuvin pään käyttöikään. Eri polymeerit aiheuttavat eritasoisia hankausta, korroosiota, lämpöaltistusta ja mekaanista rasitusta.
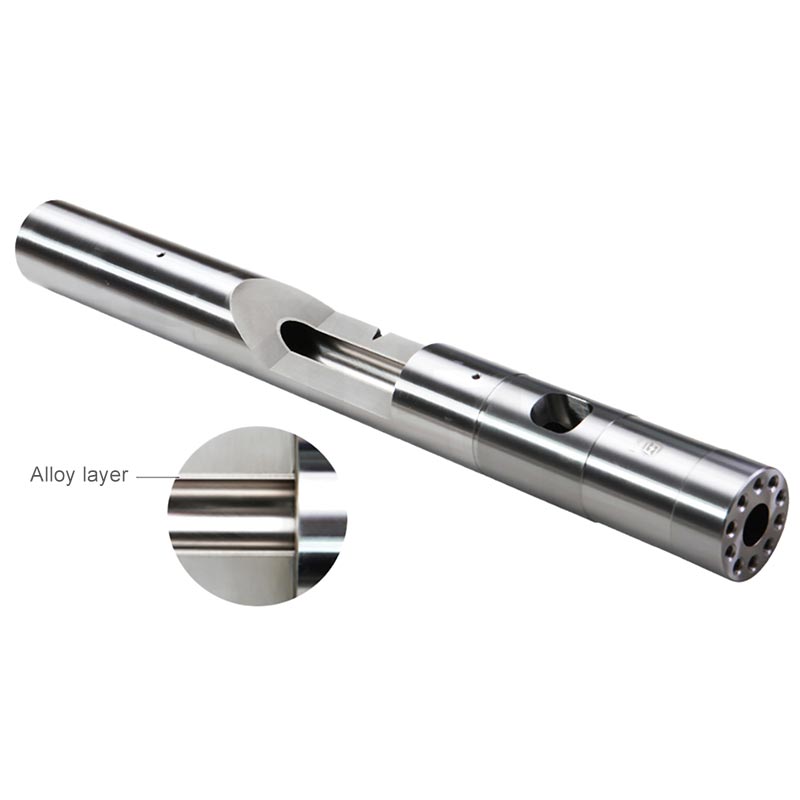
Yleisiä teknisiä lähestymistapoja ovat seosterästen käyttö, joissa on sopiva lämpökäsittely, nitratut pinnat, karkaistut komponentit tai erikoistuneet kulutusta kestävät materiaalit vaativiin sovelluksiin.
| Materiaali / käsittelymenetelmä | Tyypillinen etu | Mahdollinen sovellus |
|---|---|---|
| Seosteräs | Hyvä lujuus ja työstettävyys | Yleinen ruiskupuristus |
| Nitrattu teräs | Parempi pinnan kovuus ja kulutuskestävyys | Normaalit ja kohtalaisen hankaavat materiaalit |
| Karkaistu teräs | Korkeampi mekaanisen kulumisenkestävyys | Pitkäaikainen tuotanto |
| Korroosionkestävät materiaalit | Parempi kestävyys syövyttäviä polymeerejä vastaan | PVC ja kemiallisesti aggressiiviset sovellukset |
| Erityiset kulutusta kestävät metalliseokset | Parannettu kestävyys kovaa hankausta vastaan | Lasillä tai mineraalilla täytetyt polymeerit |
Lasikuitua, mineraalitäyteaineita, palonestoaineita tai muita lisäaineita sisältävät materiaalit voivat nopeuttaa komponenttien kulumista. Näissä tapauksissa tavallinen ruuvin kanta ei välttämättä tarjoa haluttua käyttöikää.
Kuinka valmistajat voivat valita oikean ruiskutusruuvin pään?
Ruiskutusruuvin pään valinnan tulee alkaa todellisista käyttöolosuhteista eikä pelkästään koneen merkistä tai ruuvin halkaisijasta.
Keskeisiä tekijöitä ovat:
- Koneen tekniset tiedot:Tarkista ruuvin halkaisija, piipun mitat, liitosmitat ja etuosan kokoonpanovaatimukset.
- Muovi materiaali:Tunnista, onko polymeeri vakio, tekninen, täytetty, vahvistettu, syövyttävä vai erittäin hankaava.
- Tuotantomäärä:Suuren volyymin jatkuva muovaus asettaa suurempia vaatimuksia kulutuskestävyydelle ja mittojen stabiiliudelle.
- Ruiskutuspaine:Korkeapainesovellukset vaativat komponentteja, joilla on sopiva mekaaninen lujuus ja mittatarkkuus.
- Lämpötila:Käsittelylämpötila vaikuttaa lämpöjännitykseen ja materiaalin käyttäytymiseen.
- Laukauksen koko:Ruuvin pään on vastattava koneen todellisia ruiskutusvaatimuksia.
- Huoltohistoria:Aiemmat kulumismallit voivat antaa arvokasta tietoa vaihtoa valittaessa.
- Vaadittu käyttöikä:Edullinen komponentti ei välttämättä ole taloudellinen, jos toistuva vaihto aiheuttaa tuotannon seisokkeja.
Luotettavan toimittajan tulee pystyä tarkistamaan piirustukset, mitat, konetiedot, materiaalitiedot ja käyttöolosuhteet ennen komponentin suosittelemista.
Mikä aiheuttaa ruiskutusruuvin pään kulumisen?
Kuluminen on yksi yleisimmistä syistä ruiskuruuvin pään vaihtamiseen. Kulumisnopeus voi kuitenkin vaihdella dramaattisesti sovellusten välillä.
Materiaalin kuluminen
Lasillä täytetyt muovit ja mineraalitäyteiset polymeerit voivat olla huomattavasti hankaavampia kuin tavanomainen polypropeeni tai polyeteeni. Jatkuva käsittely voi vähitellen vahingoittaa kriittisiä pintoja.
Korroosio
Jotkut polymeerit, lisäaineet ja käsittelyolosuhteet voivat luoda syövyttäviä ympäristöjä. Korroosio voi vaikuttaa tiivistyspintoihin ja mittatarkkuuteen.
Liiallinen lämpötila
Käyttö suositellun lämpötila-alueen ulkopuolella voi nopeuttaa materiaalin hajoamista ja lisätä ruuvikokoonpanon lämpöjännitystä.
Virheellinen kokoonpano
Väärä asennus, riittämätön puhdistus, vaurioituneet kierteet tai väärä kiristys voivat aiheuttaa epätasaisen kuormituksen ja ennenaikaisen komponenttien vaurioitumisen.
Riittämätön huolto
Jäännösten kerääntyminen voi häiritä komponenttien liikettä ja tiivistystä. Säännöllinen tarkastus on erityisen tärkeää jatkuvatoimisissa tai hankaavia materiaaleja käsittelevissä koneissa.
Kuinka ruiskutusruuvin pään käyttöikää voidaan pidentää?
Ennaltaehkäisevä huolto on yleensä kustannustehokkaampaa kuin odottaminen, että kova kuluminen vaikuttaa tuotantoon.
- Tarkasta ruuvin pää ja tarkistusrengaskokoonpano määräajoin.
- Mittaa kriittiset mitat pelkän silmämääräisen tarkastuksen sijaan.
- Puhdista polymeerijäämät suunnitellun huollon aikana.
- Tarkista tiivistepinnat naarmujen, kuoppien tai epänormaalin kulumisen varalta.
- Tarkista kierteet ja liitosalueet vaurioiden varalta.
- Tarkkaile ruiskutuspaineen ja laukauksen painon muutoksia.
- Tallenna palautumisaika ja muovausjakson muutokset.
- Kiinnitä erityistä huomiota lasitäytteisiin ja muihin hankaaviin materiaaleihin.
- Käytä asianmukaisia asennusmenetelmiä, kun vaihdat komponentteja.
- Pidä kirjaa komponenttien vaihdosta ja käyttöolosuhteista.
Yksi hyödyllisimmistä huoltoindikaattoreista on asteittainen muutos muottimassassa. Jos kone on aiemmin tuottanut vakaita iskupainoja, mutta alkaa näyttää kasvavaa vaihtelua, ruuvi- ja palautuskokoonpano tulee ottaa mukaan tarkastusprosessiin.
Ruiskutusruuvin pään suunnitteluun liittyviä huomioita sovelluksen mukaan
Ei ole olemassa yhtä ruuvin pääkonfiguraatiota, joka olisi ihanteellinen jokaiseen ruiskuvalusovellukseen. Tuotantovaatimukset voivat vaihdella huomattavasti.
| Sovellus | Päähaaste | Tärkeä huomio |
|---|---|---|
| Hyödykkeiden muovit | Suuri tuotantomäärä | Luotettava tiivistys ja taloudellinen käyttöikä |
| Tekniset muovit | Korkeammat käsittelylämpötilat | Lämpöstabiilisuus ja mittatarkkuus |
| Lasillä täytetyt muovit | Korkea hankaus | Parannettu kulutuskestävyys |
| PVC:n käsittely | Syövyttävä käsittelyympäristö | Sopivat korroosionkestävät materiaalit |
| Tarkkuuskomponentit | Tiukka johdonmukaisuus laukauksesta toiseen | Tarkat mitat ja vakaa tiivistys |
| Suuri volyymituotanto | Pitkä jatkuva käyttöaika | Kestävyys ja ennakoitavat huoltovälit |
Tästä syystä kokeneet komponenttivalmistajat harkitsevat yleensä koko käyttöympäristöä sen sijaan, että käsittelisivät ruuvin kantaa erillisenä varaosana.
Ruiskutusruuvin pään vianmääritysopas
Kun muottilaatu muuttuu yhtäkkiä, seuraava diagnostiikkasarja voi auttaa rajaamaan ongelmaa.
- Tarkista laukauksen painon vaihtelu.Vertaa useita peräkkäisiä muovattuja osia.
- Tarkista ruiskutuspaine.Etsi epätavallisia paineen muutoksia muuten vakaissa olosuhteissa.
- Tarkista palautuskäyttäytyminen.Odottamaton palautumisajan pidentyminen voi viitata muutoksiin plastisointisuorituskyvyssä.
- Tarkista palautusyksikkö.Etsi kulumista, naarmuja, muodonmuutoksia tai materiaalin kertymistä.
- Mittaa kriittiset välykset.Älä luota pelkästään silmämääräiseen tarkastukseen.
- Tarkista aineelliset ehdot.Tarkista, ovatko hartsi tai lisäaineet äskettäin vaihtuneet.
- Tarkista käsittelyparametrit.Vahvista lämpötila, ruuvin nopeus, vastapaine ja ruiskutusasetukset.
- Vertaa historiallisia huoltotietoja.Aiemmat kulumismallit voivat paljastaa toistuvia ongelmia.
Jos sama ongelma jatkuu sen jälkeen, kun prosessiparametrit on tarkistettu, ruuvin, piipun, ruuvin pään ja tarkistusrengaskokoonpanon yksityiskohtainen tarkastus on suositeltavaa.
Usein kysytyt kysymykset
Mikä on ruiskutusruuvin pää?
Ruiskutusruuvin pää on ruiskupuristusruuvikokoonpanon etuosa. Se toimii tarkistusrenkaan ja siihen liittyvien komponenttien kanssa sulan muovin virtauksen hallinnassa pehmitys-, ruiskutus- ja paineenpitovaiheiden aikana.
Miksi ruiskutusruuvin pää kuluu?
Yleisiä syitä ovat hankaavat muovit, lasikuidut, mineraalitäyteaineet, syövyttävät materiaalit, korkeat lämpötilat, virheellinen kokoonpano, riittämätön huolto ja pitkät käyttöjaksot.
Mistä tiedän, milloin ruiskutusruuvin pää on vaihdettava?
Varoitusmerkkejä voivat olla epävakaa laukauspaino, ruiskutuspaineen vaihtelut, lisääntynyt materiaalin takaisinvirtaus, epäjohdonmukainen muovauksen laatu, epänormaali palautumiskäyttäytyminen, näkyvä pintavaurio ja liiallinen komponenttien välys. Mittamittausta tulee käyttää kulumisen vahvistamiseksi aina kun mahdollista.
Voidaanko ruiskutusruuvin pää mukauttaa?
Kyllä. Ruuvinpäät voidaan valmistaa konespesifikaatioiden, piirustusten, mittojen, materiaalivaatimusten, käsittelyolosuhteiden ja käyttötarpeiden mukaan. Räätälöinti voi olla erityisen hyödyllistä, kun vakiovaihto ei tarjoa riittävää kulutuskestävyyttä tai mittojen yhteensopivuutta.
Ovatko hankaavien muovien ruuvinpäät erilaisia?
Ne voivat vaatia erilaisia materiaalivalintaa, lämpökäsittelyä, pintakäsittelyä tai suunnittelunäkökohtia. Lasillä ja mineraalilla täytetyt polymeerit voivat aiheuttaa huomattavasti suurempaa kulumista kuin monet täyttämättömät muovit.
Vaikuttaako ruuvin pää haalien koostumukseen?
Kyllä. Ruuvin pää ja takaiskukokoonpano vaikuttavat siihen, kuinka tehokkaasti sulaa muovia hallitaan ruiskutuksen aikana. Liiallinen vuoto tai kuluminen voi aiheuttaa painon vaihtelua ja epäjohdonmukaisia muovausolosuhteita.
Kuinka usein ruiskutusruuvin pää tulee tarkastaa?
Yleistä tarkastusväliä ei ole, koska kuluminen riippuu materiaalista, lämpötilasta, tuotantomäärästä, koneen suunnittelusta ja käyttöolosuhteista. Suuret tai hankaavat sovellukset vaativat yleensä useammin tarkastuksia.
Mitä tietoja tulee antaa tilattaessa?
Hyödyllisiä tietoja ovat koneen malli, ruuvin halkaisija, ruuvin veto, ruuvin pään mitat, muovimateriaali, lisäaineet tai täyteaineet, käsittelylämpötila, tuotantosovellus ja kaikki tunnetut kulumisongelmat. Tarkkojen teknisten tietojen antaminen auttaa vähentämään yhteensopivuusriskejä.
Viimeisiä ajatuksia
Theruiskutusruuvin päävoi olla suhteellisen kompakti komponentti, mutta sen vaikutus ruiskupuristusstabiilisuuteen on merkittävä. Oikea ruuvin pään suunnittelu ja huolto voivat auttaa hallitsemaan sulaa muovia, vähentämään takaisinvirtausta, tukemaan tasaista painoa ja parantamaan koko ruiskutusjärjestelmän luotettavuutta.
Valmistajat, joilla on epävakaa iskupaino, paineenvaihtelut, ennenaikainen kuluminen tai toistuvia muovausvikoja, ruuvin pää ja tarkistusrengas ansaitsevat huolellisen huomion. Sen sijaan, että komponentteja vaihdettaisiin pelkästään ulkonäön tai hinnan perusteella, on parempi arvioida yhdessä koneen mitat, polymeerin ominaisuudet, käsittelyolosuhteet, kulumiskuviot ja odotettu tuotantoikä.
ZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD.keskittyy muovikoneiden komponentteihin ja voi tarjota teknistä tukea asiakkaille, jotka etsivät sopivia ruiskutusruuvin pääratkaisuja. Tarvitsetpa sitten vakiovaihtoa, kulutusta kestävää ratkaisua tai tiettyjen piirustusten ja sovellusvaatimusten mukaan valmistettua komponenttia, oikean kokoonpanon valitseminen voi auttaa vähentämään odottamattomia seisokkeja ja parantamaan tuotannon vakautta pitkällä aikavälillä.
Tarvitsetko luotettavan ruiskutusruuvin pään muovauskoneeseesi? Ota yhteyttäZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD. koneen mallin, ruuvin mittojen, materiaalitietojen, piirustusten tai sovellusvaatimusten kanssa. Tiimimme voi auttaa arvioimaan sopivan ratkaisun ja tarjoamaan ammattimaista apua ruiskuvaluprojektillesi.
Aiheeseen liittyviä uutisia
- Mikä on halogeeniton ruuvi ja miksi sillä on merkitystä muovinkäsittelyssä?
- Mikä tekee kartiomaisesta kaksoisruuvista ja tynnyristä luotettavan vaativaan muovipursotukseen?
- Kuinka voit valita oikean ruuvin Chen Hsong -ruiskutuskoneelle?
- Kuinka ruiskumuotin ruuvipiippu parantaa ruiskupuristussuorituskykyä?
- Kuinka ruiskutuskoneet bimetalliruuvit parantavat muovin käsittelyn suorituskykyä?
- Kuinka Chen Hsongin ruiskutuskoneen tynnyri parantaa ruiskuvalun suorituskykyä?
Jätä minulle viesti