Mikä tekee kartiomaisesta kaksoisruuvista ja tynnyristä luotettavan vaativaan muovipursotukseen?
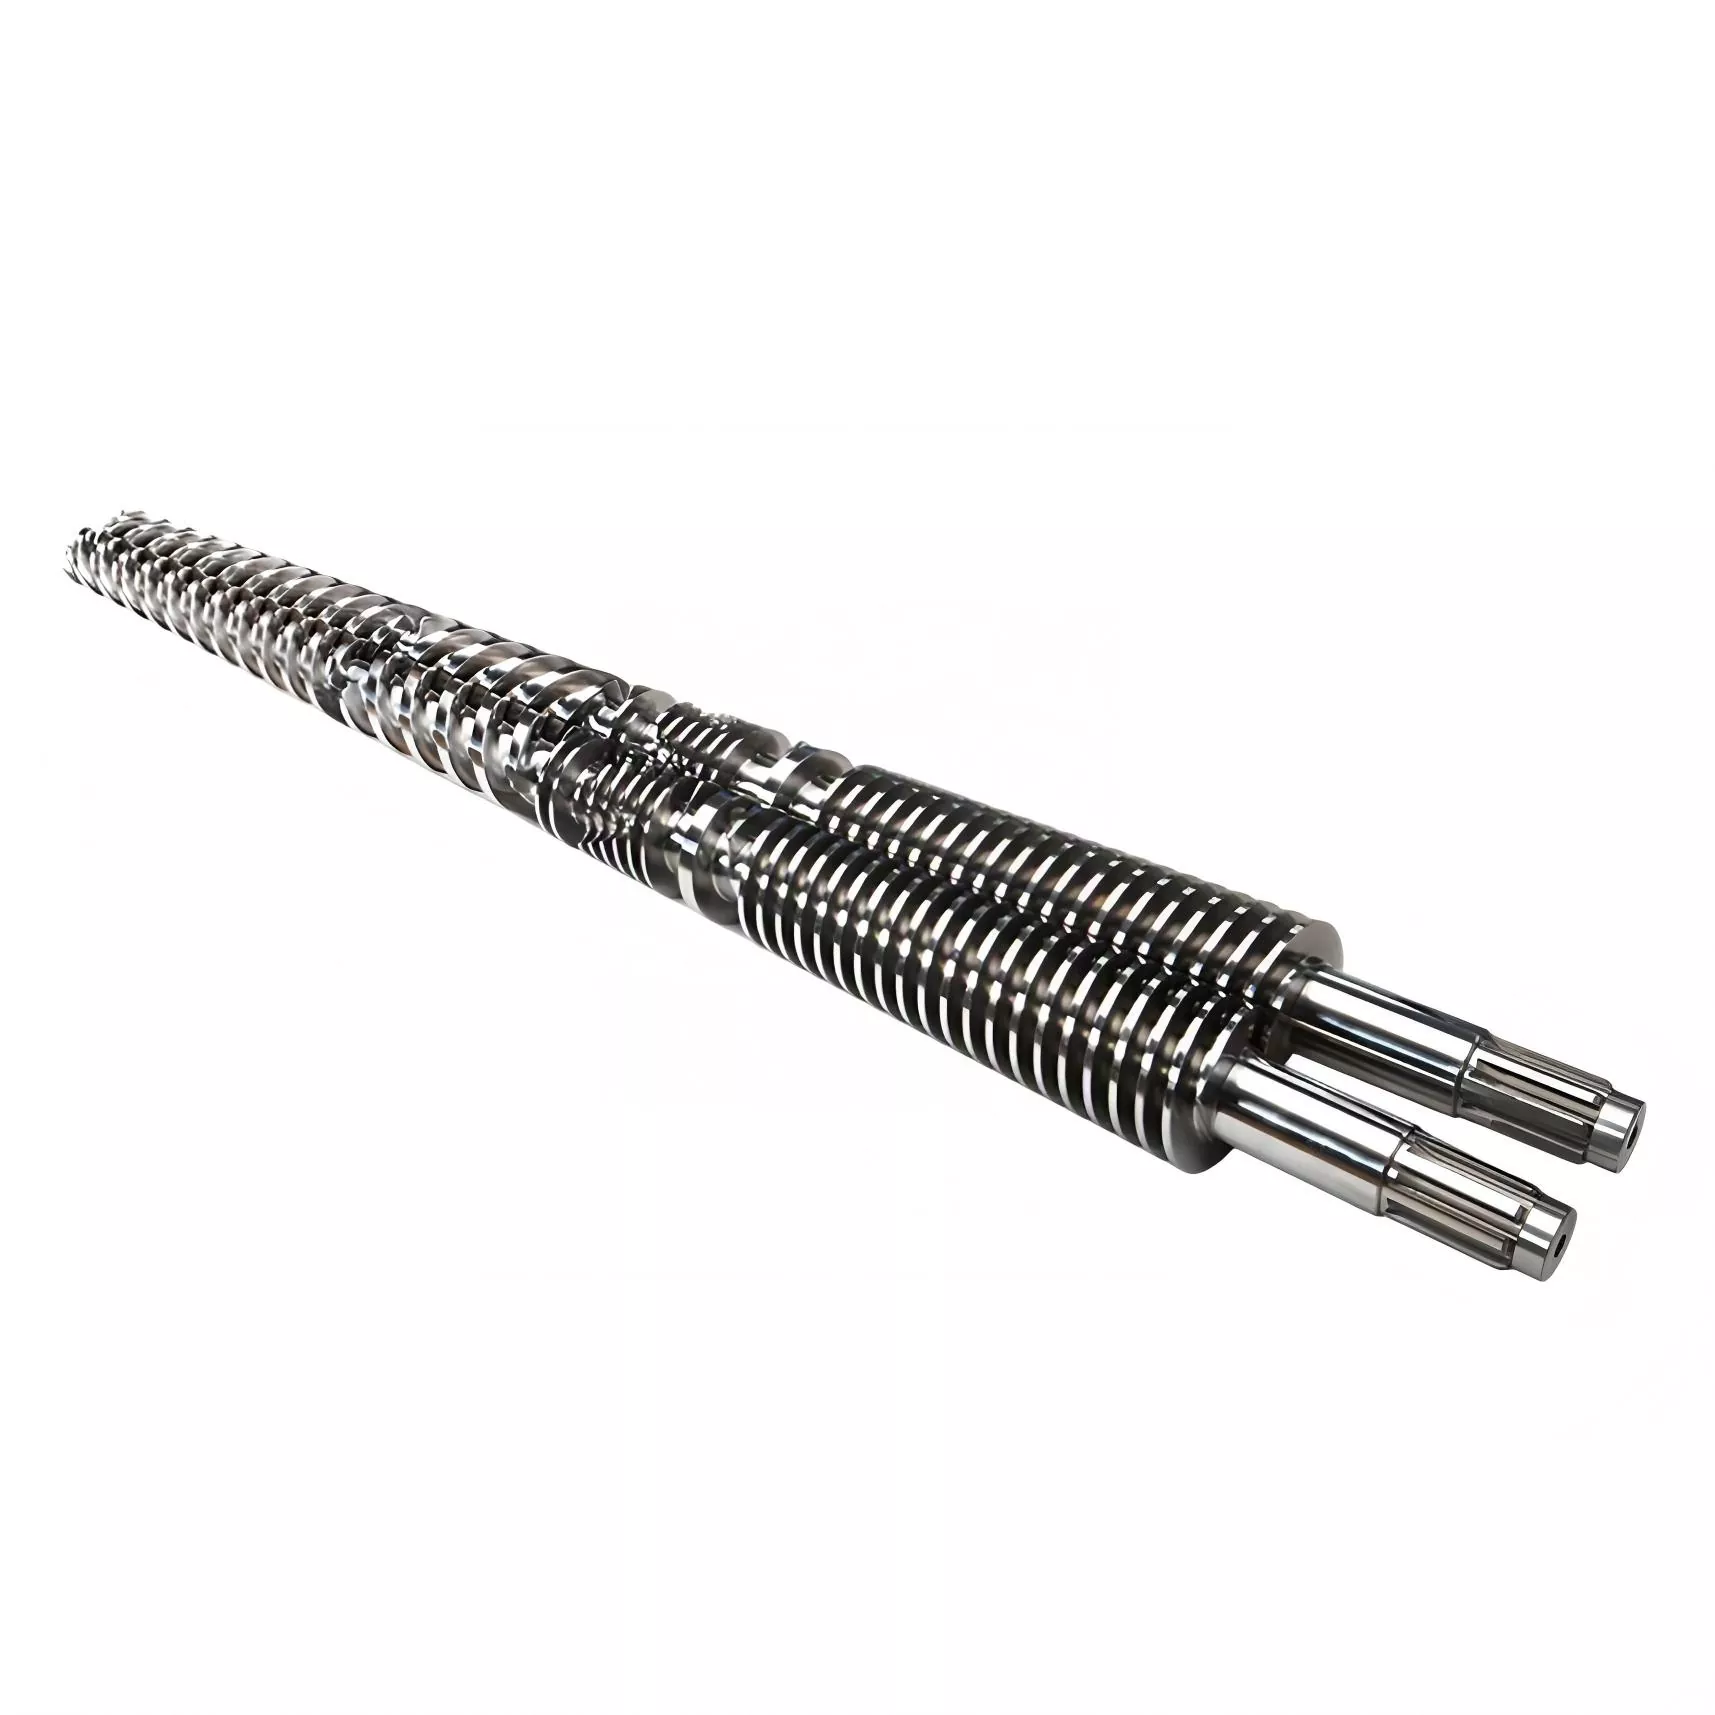
A kartiomainen kaksoisruuvi ja piippuon kriittinen työkomponentti monissa muovien suulakepuristusjärjestelmissä, erityisesti PVC-putkissa, -profiileissa, -levyissä, -levyissä, -vaahtolevyissä, WPC:ssä ja muissa vaativissa sovelluksissa. Sen kartiomainen geometria auttaa luomaan progressiivista puristusta, kuljetusta, sulamista ja sekoittumista ekstruusioprosessin aikana. Luotettava tuotanto riippuu kuitenkin paljon muustakin kuin ruuvin ja piipun perusmuodosta. Materiaalin valinta, ruuvin geometria, tynnyrin rakenne, työstökoostumus, välys, lämpötilan säätö ja huolto vaikuttavat kaikki suorituskykyyn.
Valmistajille todellinen haaste ei useinkaan ole korvaavan ruuvin ja piipun löytäminen, vaan sellaisen yhdistelmän löytäminen, joka pysyy vakaana todellisissa tuotantoolosuhteissa. Korkea kalsiumkarbonaattipitoisuus, hankaavat lisäaineet, kierrätysmateriaali, syövyttävät yhdisteet, liiallinen vääntömomentti ja koneen virheellinen kohdistus voivat nopeuttaa kulumista ja vähentää tuotantoa. Tämä opas selittää tärkeimmät tekijät, jotka ostajien tulee ottaa huomioon arvioidessaan kartiomaista kaksoisruuvia ja piippua, ja kuinka oikea spesifikaatio voi auttaa parantamaan tuotannon yhtenäisyyttä ja laitteiden käyttöikää.

Sisällysluettelo
- Mikä on kartiomainen kaksoisruuvi ja piippu?
- Kuinka kartiomainen rakenne tukee ekstruusiota?
- Missä kartiomaisia kaksoisruuvi- ja piippujärjestelmiä käytetään?
- Mitä tuotantoongelmia oikea ruuvi ja piippu voi ratkaista?
- Mitkä materiaalit ja pintakäsittelyt ovat tärkeitä?
- Miten kuluminen vaikuttaa suulakepuristussuorituskykyyn?
- Kuinka ostajien tulisi määrittää kartiomainen kaksoisruuvi ja piippu?
- Miten käyttöikää voidaan pidentää?
- Ostajan tarkistuslista
- Usein kysytyt kysymykset
- Johtopäätös
1. Mikä on kartiomainen kaksoisruuvi ja piippu?
Kartiomainen kaksoisruuvi ja piippu koostuu kahdesta kartiomaisesta ruuvista, jotka toimivat yhteensopivan kartiomaisen piipun sisällä. Toisin kuin rinnakkaisessa kaksoisruuvijärjestelmässä, jossa ruuvin halkaisija pysyy suhteellisen vakiona, kartiomaisen rakenteen halkaisija muuttuu vähitellen käsittelysuunnassa.
Suurempi syöttöosa tarjoaa tilaa materiaalin sisäänotolle, kun taas asteittain pienempi alavirtaosuus edistää puristamista ja pehmitystä. Kaksi ruuvia toimivat yhdessä materiaalin kuljettamiseksi, puristamiseksi, sekoittamiseksi ja sulattamiseksi ennen kuin se saavuttaa suulakkeen.
Tämä konfiguraatio liittyy erityisesti PVC:n käsittelyyn, koska jäykkä PVC vaatii hallittuja sulamis- ja pehmitysolosuhteita. Alan toimittajat määrittelevät yleisesti kartiomaiset kaksoisruuvit PVC-putkille, profiileille, levyille, vaahtomuovilevyille, pelleteille ja vastaaville tuotteille.
Keskeinen kohta: Ruuvi ja piippu on pidettävä yhtenä toimivana järjestelmänä. Ruuvin geometrian, piipun reiän, välyksen, materiaalin koostumuksen ja koneen olosuhteiden on toimittava yhdessä sen sijaan, että niitä arvioitaisiin itsenäisesti.
2. Kuinka kartiomainen rakenne tukee ekstruusiota?
Suippeneva geometria luo jatkuvasti muuttuvan prosessointiympäristön. Materiaalin liikkuessa eteenpäin käytettävissä oleva tilavuus muuttuu ja polymeeri kokee lisääntyvän mekaanisen vuorovaikutuksen. Tämä edistää puristamista, sulamista ja homogenisointia.
Kaksoisruuvikonfiguraatio luo myös useita kosketuspintoja polymeerin, ruuvien ja piipun välille. Kun geometria on sovitettu oikein formulaatioon, tämä vuorovaikutus voi edistää tasaista pehmitystä säilyttäen samalla hallitun materiaalin liikkeen.
Ruokinta Vastaanottaa ja kuljettaa raaka-aineen jalostusvyöhykkeelle.
Puristus Progressiivinen geometria lisää materiaalin tiivistymistä käsittelyn jatkuessa.
Plastisointi Mekaaninen energia ja kontrolloitu tynnyrilämmitys auttavat muuttamaan formulaation homogeeniseksi sulateeksi.
Purkaus Vakaa sulapaine ja tasainen materiaalin kunto tukevat tasaista suutinta.
Koska jokaisella sovelluksella on erilainen koostumus ja tehovaatimukset, ruuvin geometriaa ei pidä valita pelkästään ulkohalkaisijaa sovittamalla. Materiaali, täyteaineen kuormitus, tuotetyyppi, koneen malli ja todelliset käyttöolosuhteet vaikuttavat kaikki sopivaan kokoonpanoon.
3. Missä kartiomaisia kaksoisruuvi- ja piippujärjestelmiä käytetään?
Kartiomaiset kaksoisruuvijärjestelmät yhdistetään laajalti PVC:hen ja muihin profiiliin suuntautuneisiin suulakepuristusprosesseihin. Yleisiä sovelluksia ovat:
- PVC putket ja liittimet
- PVC-ovi- ja ikkunaprofiilit
- PVC-levyt ja -levyt
- PVC-vaahtolevyt
- WPC-profiilit ja -levyt
- SPC ja siihen liittyvät lattiamateriaalit
- PVC:n pelletointi ja seostus
- Muut räätälöidyt suulakepuristustuotteet
Eri toimittajat listaavat kartiomaisia kaksoisruuvipiippuja putkien, profiilien, levyjen, kartonkien ja WPC-tuotantoon, kun taas tekniset tiedot voivat vaihdella huomattavasti koneen suunnittelun ja koostumuksen mukaan.
| Sovellus | Tyypillinen materiaali | Pääkäsittely |
|---|---|---|
| PVC putki | PVC / PVC-U | Vakaa plastisointi ja ulostulo |
| PVC-profiili | Jäykkä PVC | Sulan tasaisuus ja mittastabiilius |
| WPC-tuotteet | PVC/PE + puu- tai mineraalitäyteaineet | Kulutus- ja lämmönhallinta |
| Foam Board | PVC-pohjainen koostumus | Pehmittävä ja hallittu sulamistila |
4. Mitä tuotantoongelmia oikea ruuvi ja piippu voi ratkaista?
Suulakepuristusasiakkaat eivät yleensä osta ruuvia ja piippua vain siksi, että komponentin teoreettinen käyttöikä on lopussa. Useammin vaihtopyynnön takana on tuotantoongelma.
Ongelma: Tuotos pienenee vähitellen.
Mahdollisia syitä ovat lisääntynyt ruuvin ja piippun välinen välys, kuluneet lentopinnat, koostumuksen muutokset tai epävakaa ruokinta.
Ongelma: Pehmittämisestä tulee epäjohdonmukaista.
Ruuvin geometria, puristusprofiili, lämpötilan jakautuminen ja kulumisolosuhteet eivät välttämättä enää tarjoa aiottua käsittelyympäristöä.
Ongelma: Tuotteen laatu vaihtelee.
Epätasainen sulaminen tai epävakaa paine voivat aiheuttaa mittavaihteluita, pintavikoja ja epäjohdonmukaisia tuotteen ominaisuuksia.
Ongelma: Huolto tulee usein.
Formulaatioon huonosti sovitettu materiaali tai pintakäsittely voi nopeuttaa kulumista, varsinkin kun kyseessä on hankaavia täyteaineita.
Korvaamisen pitäisi siksi ratkaista toimintaongelma sen sijaan, että se vain toistaisi vanhan komponentin mitat. Paras erittely on se, joka vastaa todellista materiaalia, tuotantokohdetta ja koneympäristöä.
5. Mitkä materiaalit ja pintakäsittelyt ovat tärkeitä?
Ruuvi- ja piippumetallurgialla on suora vaikutus kestävyyteen. Yleisiä vaihtoehtoja ovat nitratut teräkset, karkaistut seosteräkset ja bimetallirakenteet. Erittäin hankaavissa tai syövyttävissä sovelluksissa valmistajat voivat harkita erikoisseoksia tai karkaistuja vuorauksia.
Julkisesti saatavilla olevissa teollisissa eritelmissä on esimerkkejä materiaaleista, kuten 38CrMoAlA, SCM440 ja muut seosteräkset, joissa on nitraus, kromikäsittely tai bimetallirakenne sovelluksesta riippuen.
| Rakentaminen | Mahdollinen etu | Tyypillinen huomio |
|---|---|---|
| Nitrattu teräs | Hyvä pinnan kovuus ja käytännöllinen hinta | Voi vaatia päivityksen erittäin hankaavia koostumuksia varten |
| Bimetallinen piippu | Parannettu vastus vaativissa olosuhteissa | Korkeammat alkuvalmistuskustannukset |
| Karkaistu metalliseosrakenne | Soveltuu sovelluksiin, jotka vaativat vahvempaa kulutuskestävyyttä | Materiaali on sovitettava käsittelyympäristöön |
| Vaihdettava Wear Liner | Voi yksinkertaistaa tulevaa kuluvien osien vaihtoa | Edellyttää yhteensopivaa piippurakennetta ja tarkkaa asennusta |
Oikea valinta riippuu pikemminkin koostumuksesta kuin materiaalin nimestä. Kalsiumkarbonaatti, lasikuitu, talkki, kierrätetyt yhdisteet ja muut kovat täyteaineet voivat lisätä hankauskuormitusta. Syövyttävät käsittelyolosuhteet voivat luoda erilaisen kulumismekanismin.
6. Miten kuluminen vaikuttaa ekstruusiotehoon?
Kuluminen on yksi tärkeimmistä syistä suulakepuristustehon heikkenemiseen. Ruuvin lentojen ja piipun pinnan välistä välystä valvotaan huolellisesti uudessa järjestelmässä. Kun kuluminen lisää tätä välystä, enemmän materiaalia voi virrata taaksepäin lentokärkien ympärillä sen sijaan, että se liikkuisi tehokkaasti kohti suulaketta.
Tulos voi ilmaantua vähitellen: pienempi teho samalla ruuvin nopeudella, suurempi energiantarve, korkeampi sulamislämpötila, epävakaa paine tai epäjohdonmukainen tuotteen laatu. Voimakas kuluminen voi myös muuttaa järjestelmän suunniteltua puristus- ja plastisointikäyttäytymistä.
Yleiset kulumislähteet
- Hankaavat mineraalitäyteaineet
- Lasikuitu tai muu kova vahvistus
- Korkea täyttömäärä
- Epäpuhtauksia sisältävä kierrätysmateriaali
- Väärä ruuvin ja piipun välys
- Virheellinen kohdistus tai liiallinen sivukuormitus
- Väärä lämpötilan säätö
- Ylikuormitus tai vieraan materiaalin pääsy ekstruuderiin
Tärkeää on, että kuluminen ei ole aina tasaista koko kartiomaisella profiililla. Eri osat voivat kokea erilaisia mekaanisia ja kemiallisia olosuhteita, joten tarkastuksessa tulisi arvioida koko työalue yhden mittauspisteen sijaan.
7. Miten ostajien tulisi määrittää kartiomainen kaksoisruuvi ja piippu?
Yksi yleisimmistä ostovirheistä on vain konemallin tai ruuvin halkaisijan lähettäminen valmistajalle. Nämä tiedot ovat hyödyllisiä, mutta ne eivät välttämättä riitä oikean suunnittelun määrittämiseen.
Luotettavamman teknisen kyselyn tulisi sisältää seuraavat tiedot:
- Ekstruuderin valmistaja ja konemalli:Tämä muodostaa mekaanisen perusverhokäyrän.
- Ruuvin ja piipun mitat:Sisällytä halkaisija, pituus, kartio ja asiaankuuluvat piirustukset, jos ne ovat saatavilla.
- Käsitelty materiaali:Määritä PVC, WPC, SPC tai muu koostumus.
- Täytteen sisältö:Ilmoita tarvittaessa kalsiumkarbonaatin tai muun täyteaineen prosenttiosuus.
- Tavoitetulos:Ilmoita vaadittu tuotantonopeus kg/h.
- Ruuvin nopeus:Todellinen käyttökierrosluku auttaa määrittämään käsittelyolosuhteet.
- Lämpötilaprofiili:Nykyiset piippu- ja sulamislämpötilat voivat paljastaa toimintarajoituksia.
- Tämänhetkinen käyttökunto:Valokuvat, mitat tai tuotantooireet voivat auttaa diagnosoimaan olemassa olevan ongelman.
- Tuotetyyppi:Putki, profiili, levy, levy, lattia tai muu valmis tuote.
- Vaadittu käyttöikä:Tämä auttaa määrittämään, onko vakio- vai tehostettu kulumissuoja sopiva.
| Tiedot | Miksi sillä on merkitystä |
|---|---|
| Koneen malli | Vahvistaa mekaanisen yhteensopivuuden |
| Materiaalin koostumus | Määrittää käsittely- ja kulumisvaatimukset |
| Täyteprosentti | Auttaa määrittämään kulutuskestävyysvaatimukset |
| Tuotosvaatimus | Vaikuttaa ruuvin geometriaan ja käsittelykapasiteettiin |
| Käytä historiaa | Auttaa tunnistamaan toistuvia vikamekanismeja |
Räätälöityyn ruuvi- ja tynnyrituotantoon erikoistuneet valmistajat pyytävät yleensä piirustuksia, näytteitä, mittoja, konetietoja ja materiaalinkäsittelyolosuhteita ennen suunnittelun vahvistamista.
8. Kuinka käyttöikää voidaan pidentää?
Jopa hyvin valmistettu kartiomainen kaksoisruuvi ja piippu voivat kärsiä ennenaikaisesta kulumisesta, jos käyttöolosuhteet ovat huonosti hallinnassa. Huollon vuoksi komponenttien tarkastus tulisi yhdistää prosessinhallintaan.
1. Näytön lähtö
Tallenna tuotantonopeus tasaisella ruuvin nopeudella ja formulaation olosuhteissa.
2. Tarkista momentti
Odottamattomat vääntömomentin muutokset voivat viitata koostumukseen, syöttöön tai mekaanisiin ongelmiin.
3. Tarkasta kuluminen
Mittaa kriittisiä alueita säännöllisesti sen sijaan, että odotat vakavaa tehohäviötä.
4. Säädä lämpötilaa
Vakaa lämpötilan hallinta vähentää tarpeetonta lämpörasitusta ja käsittelyn epävakautta.
5. Vältä kontaminaatiota
Vieras metalli tai liian kovat epäpuhtaudet voivat aiheuttaa äkillisiä mekaanisia vaurioita.
6. Säilytä kohdistus
Oikea asennus ja kohdistus auttavat estämään paikallista kosketusta ja epänormaalia kulumista.
Säännöllinen tarkastus on erityisen tärkeää käsiteltäessä hankaavia täyteaineita sisältäviä formulaatioita. Ennaltaehkäisevä mittaus voi tunnistaa raivauksen muutokset ennen kuin niistä tulee suuri tuotantoongelma.
9. Ostajan tarkistuslista
Ennen kuin tilaat kartiomaisen kaksoisruuvin ja piipun, varmista seuraavat asiat:
- ☐ Koneen valmistaja ja tarkka malli vahvistettu
- ☐ Ruuvin ja piipun mitat tarkistettu
- ☐ Materiaalin koostumus tarjotaan
- ☐ Täyteainepitoisuus ja hankaavat komponentit tunnistettu
- ☐ Tavoiteteho ja käyttökierrosluku määritetty
- ☐ Olemassa oleva kulumiskuvio dokumentoitu
- ☐ Vaadittava kulutuskestävyys keskusteltu
- ☐ Piirustus, näyte tai mitatut mitat mahdollisuuksien mukaan
10. Usein kysytyt kysymykset
Mitä materiaaleja yleensä käsitellään kartiomaisella kaksoisruuvilla ja piippulla?
Kartiomaiset kaksoisruuvijärjestelmät ovat erityisen yleisiä PVC-käsittelyssä, mukaan lukien PVC-putket, profiilit, levyt, vaahtomuovilevyt ja niihin liittyvät tuotteet. Niitä voidaan käyttää myös WPC-, SPC- ja muissa koostumuksissa, kun ruuvin geometria ja materiaalit on sovitettu oikein käyttötarkoitukseen.
Mikä aiheuttaa ennenaikaista kulumista?
Hankaavat täyteaineet, suuri täyteaineen kuormitus, syövyttävät työstöolosuhteet, kontaminaatio, liiallinen vääntömomentti, väärä välys, huono kohdistus ja epävakaat käyttöolosuhteet voivat kaikki edistää kulumisen kiihtymistä.
Onko bimetallipiippu aina tarpeen?
Ei välttämättä. Sopiva rakenne riippuu koostumuksesta, täyteainepitoisuudesta, tuotantoolosuhteista ja odotetusta käyttöiästä. Normaali nitridoitu rakenne voi sopia joihinkin sovelluksiin, kun taas erittäin hankaavat formulaatiot voivat oikeuttaa kulutusta kestävämpiä ratkaisuja.
Kuinka voin tilata korvaavan kartiomaisen kaksoisruuvin ja piipun?
Aloita ekstruuderin mallista, ruuvin ja tynnyrin mitoista, materiaalin koostumuksesta, täyteaineprosentista, tavoitetehosta ja nykyisistä käyttöolosuhteista. Piirustukset, näytteet, valokuvat ja kulumismittaukset voivat tehdä teknisestä vahvistuksesta tarkempaa.
Voiko ruuvia ja piipua mukauttaa?
Kyllä. Räätälöity tuotanto voi perustua konespesifikaatioihin, piirustuksiin, näytteisiin, materiaalien muotoiluun ja sovellusvaatimuksiin. Räätälöinti on erityisen hyödyllistä, kun asiakkaalla on epätavallisia täyteainemääriä, tiettyjä tuotantotavoitteita tai toistuvia kulumisongelmia.
Mitkä merkit viittaavat siihen, että ruuvi ja piippu saattavat tarvita tarkastusta?
Tyypillisiä merkkejä ovat tehon heikkeneminen samalla ruuvin nopeudella, epävakaa paine, kohonnut sulamislämpötila, suurempi vääntömomentti, epäjohdonmukainen pehmitys, näkyvät tuotevirheet ja huollon aikana havaitut epänormaalit kulumisjäljet.
11. Johtopäätös
Kartiomainen kaksoisruuvi ja piippu ovat enemmän kuin pari vaihtokomponentteja. Se on suulakepuristusjärjestelmän ydinosa, joka vaikuttaa suoraan materiaalin kuljetukseen, puristamiseen, pehmentämiseen, sekoitukseen, paineen stabiilisuuteen ja tuotannon sakeuteen.
Ostajan kannalta tärkein päätös ei ole vain alimman ostohinnan valinta. Spesifikaatioiden tulee heijastaa todellista materiaalin koostumusta, täyteainepitoisuutta, konemallia, tehokohdetta, käyttöolosuhteita ja odotettua käyttöikää. Oikein sovitettu ruuvi ja piippu voivat auttaa vähentämään odottamattomia seisokkeja, ylläpitämään vakaata tuotantoa ja hallitsemaan pitkän aikavälin ylläpitokustannuksia.
ZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD. keskittyy muovikoneiden komponentteihin ja voi tukea asiakkaita, jotka etsivät kartiomaisia kaksoisruuvi- ja tynnyriratkaisuja laitteidensa ja tuotantovaatimustensa perusteella. Antamalla tarkkoja konetietoja, piirustuksia, näytteitä ja käsittelyn yksityiskohtia, ostajat voivat tehostaa teknistä arviointia ja saada ratkaisun, joka sopii paremmin heidän ekstruusiosovellukseensa.
Tarvitsetko kartiomaisen kaksoisruuvi- ja piippuratkaisun?
Tarvitsetpa vaihtokomponentin, kulutusta kestävän kokoonpanon tai räätälöidyn ruuvin ja piipun PVC-, WPC- tai muihin suulakepuristussovelluksiin, koneen mallin, mittojen ja materiaalitietojen antaminen voi nopeuttaa teknistä arviointia.
Ota yhteyttäkeskustellaksesi ekstruusiovaatimuksistasiZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD.ja löydä tuotanto-olosuhteisiisi sopiva kartiomainen kaksoisruuvi ja piippukokoonpano.
Edellinen :
-
Aiheeseen liittyviä uutisia
- Kuinka voit valita oikean ruuvin Chen Hsong -ruiskutuskoneelle?
- Kuinka ruiskuruuvin pää parantaa plastisointitehoa ruiskuvalussa?
- Kuinka ruiskumuotin ruuvipiippu parantaa ruiskupuristussuorituskykyä?
- Kuinka ruiskutuskoneet bimetalliruuvit parantavat muovin käsittelyn suorituskykyä?
- Kuinka Chen Hsongin ruiskutuskoneen tynnyri parantaa ruiskuvalun suorituskykyä?
- Mikä tekee YIZUMI-ruiskutuskoneen tynnyristä välttämättömän paremman muovinvalmistuksen suorituskyvyn kannalta?
Jätä minulle viesti