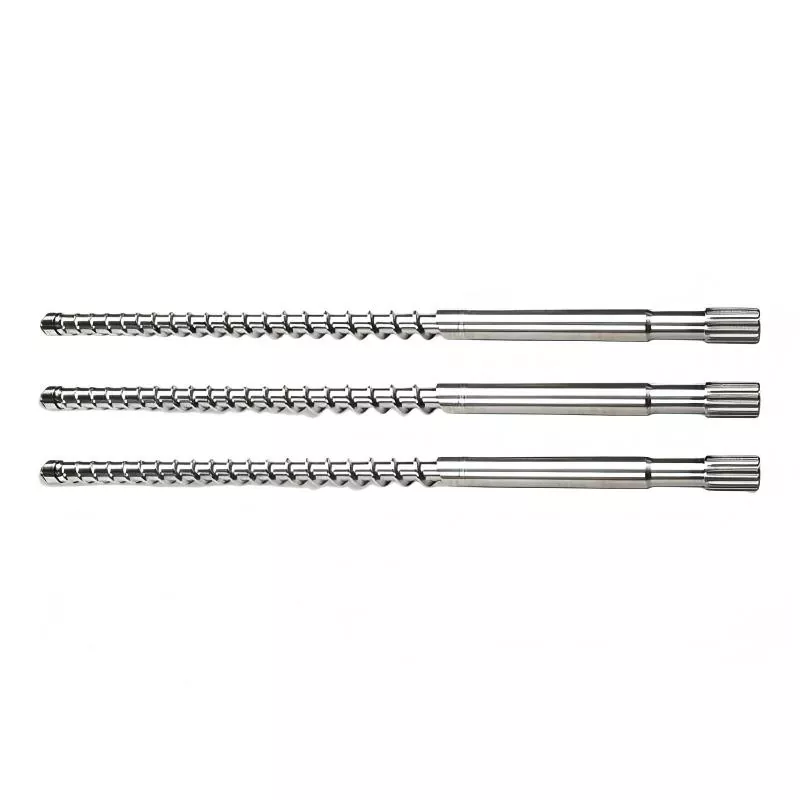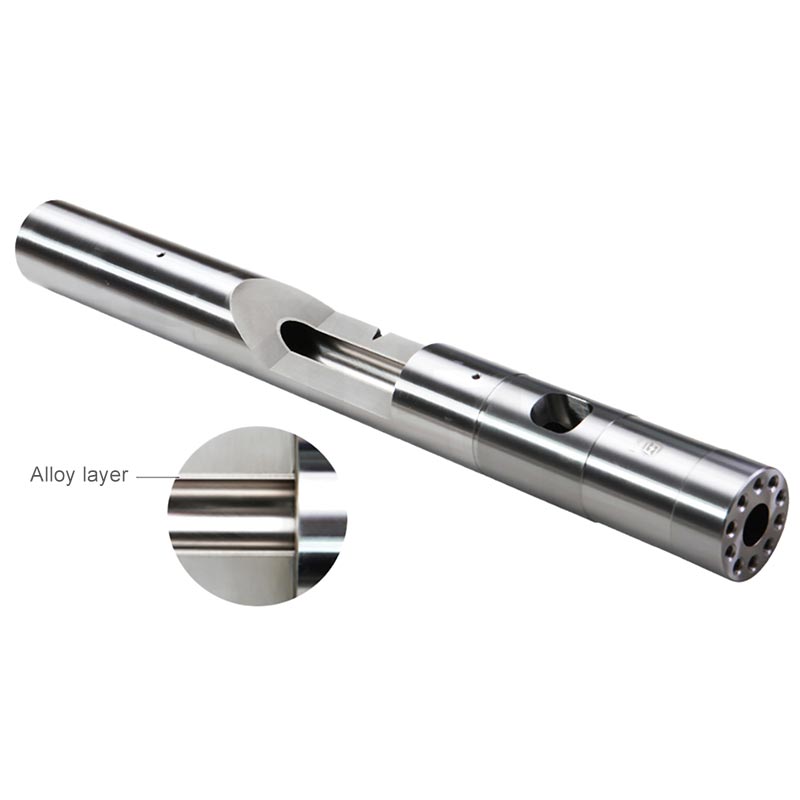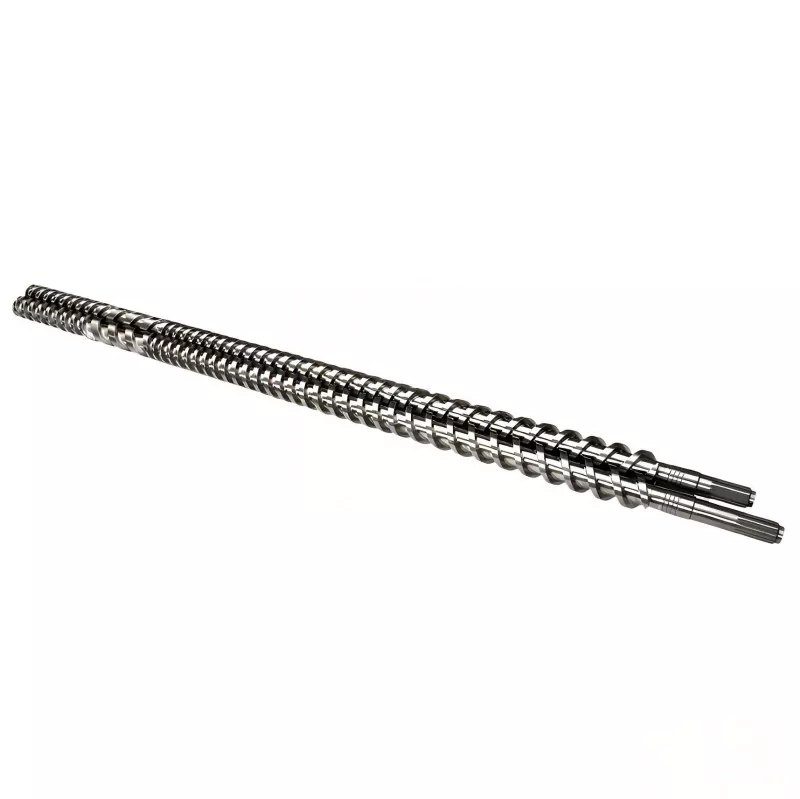
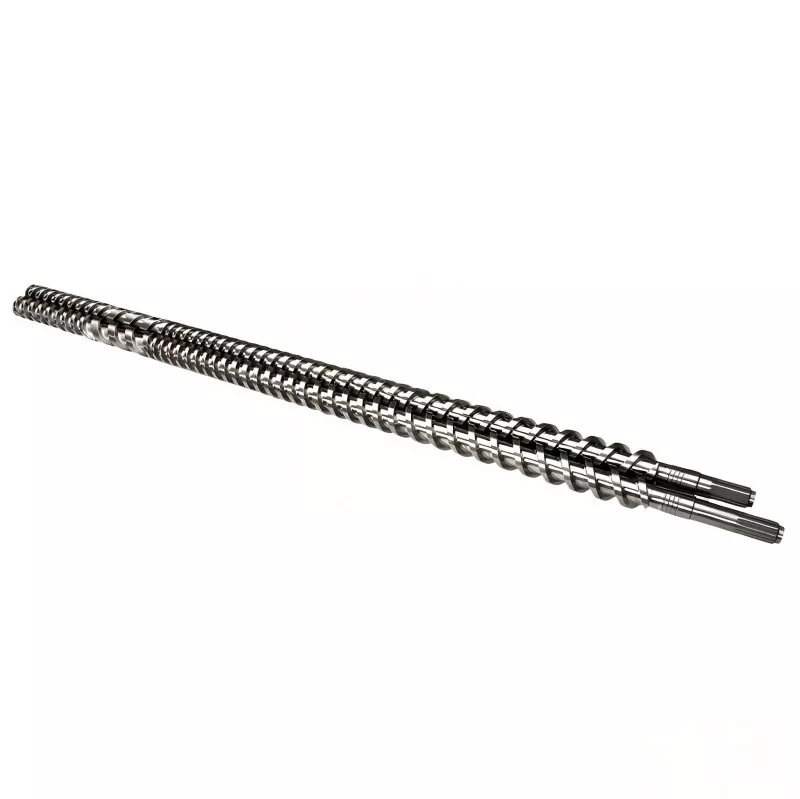
Rinnakkais kaksoisruuvi ja piippu
Maailmanlaajuiset polymeeriseosten valmistajat, jotka haluavat ostaa rinnakkaisen kaksoisruuvi- ja tynnyrijärjestelmän HAPPY PLASTICS -tehtaalta, voivat suoraan optimoida dispersiotehokkuuttaan. Tarkoissa, yhdessä pyörivissä kokoonpanoissamme on tiukka, itsepuhdistuva välys, joka eliminoi sulamattomat kiviainekset ja vähentää polymeerin perusseoksen väriraitoja jopa 18 %.
Hankkiminen kokeneelta kiinalaiselta rinnakkaisruuvi- ja tynnyrivalmistajalta mahdollistaa sekoituslaitokset ylläpitämään tasaisia leikkauskenttiä korkean suorituskyvyn ajon aikana. HAPPY PLASTICS hyödyntää kehittyneitä moniakselisia CNC-hiomakeskuksia ja modulaarista segmenttitekniikkaa täysin muokattavissa olevien ruuvielementtien ja vastaavien verhoiltujen tynnyrien toimittamiseksi, jotka käsittelevät aggressiivista lasikuituvahvistusta, mineraalien täyttöä ja haihtuvaa haihtuvuutta ilman vääntömomentin putoamista.
Tekniset tiedot ja modulaariset toleranssit
Varmistaakseen luotettavan itsepuhdistuvan suorituskyvyn ja vaihdettavan segmentin sijoituksen, HAPPY PLASTICS Parallel Twin Screw and Barrel -kokoonpano on koneistettu tarkkojen geometristen standardien mukaisesti:
• Rakennemuoto:Modulaariset segmentoidut ruuvielementit, jotka on asennettu suuren vääntömomentin uritettuihin akseleihin, yhdistettynä lohko- tai jatkuvatoimisiin tynnyreihin.
• Keskietäisyyden tarkkuus:Kahden reiän välinen aksiaalinen keskiviivatoleranssi pidetään +0,01 mm / -0 mm sisällä epäsäännöllisen lento-lentokoneen kitkan estämiseksi.
• Premium-työkaluteräkset:Ruuvielementit on valmistettu vakuumikarkaistusta W6Mo5Cr4V2 (M2) -pikatyökaluteräksestä tai HIP (Hot Isostatic Pressing) -jauhemetallurgisesta seoksesta, jonka kovuus on 60-64 HRC.
• Tynnyrin vuoraustekniikka:Yksittäiset piippulohkot on vuorattu soikealla, keskipakovaletulla 3,0 mm:n bimetalliholkilla, joka koostuu korkean volframikarbidimatriisista.
Kuinka mukautettujen segmenttien konfiguraatiot maksimoivat yhdistelyn tehon?
Staattinen ruuvikokoonpano ei voi mukautua muuttuviin polymeeriviskositeettiin. Järjestämällä modulaariset rinnakkaiset kaksoisruuvi- ja piippusegmentit uudelleen suuren vääntömomentin akselia pitkin, käyttäjät voivat säätää mekaanisen energian syötön tarkasti:
Vaivauslohkon säädöt kuidun leviämistä varten
Konfiguroimalla vaivauslevyt porrastettuihin kulmiin (45° tai 90°), kokoonpano käyttää intensiivistä tasomaista leikkausvoimaa halkaistuihin lasikuitukimppuihin katkaisematta niitä kriittisen vahvistuspituuden alapuolelle, mikä lisää seoksen mekaanista vetolujuutta.
Peruutuslentoelementit tyhjiöhaihduttamiseen
Käänteisellä kierteellä varustetun ruuvielementin sijoittaminen juuri ennen tyhjiöilmavyöhykettä luo jatkuvan materiaalitiivisteen. Tämä rakennelohko pakottaa sulatuskanavan täyttymään kokonaan ja kasvattaa painetta ennen kuin hartsi putoaa paineenalennusvyöhykkeelle, josta haihtuvat kaasut poistuvat puhtaasti.
Vaiheittainen spline-puhdistus- ja uudelleenasennusprotokolla
Yksittäisten modulaaristen osien väärä käsittely vaihdon aikana voi aiheuttaa akselin takertumista tai lentotörmäyksiä. Noudata tätä järjestystä, kun rakennat uudelleen modulaarista rinnakkaista kaksoisruuvi- ja piippukokoonpanoa:
1. Kuuma segmentin uutto:Liu'uta kuluneet ruuvielementit irti uritetuista akseleista välittömästi poiston jälkeen, kun jäännöspolymeeri on vielä kuumaa (>200 ℃).
2. Spline-tarkastus:Puhdista elementtien sisäiset rihlat ja akselin ulkoiset rihlat messinkilankapyörillä. Tarkista, onko kiertyneitä uriahampaita, jotka osoittavat historiallisen ylivääntömomentin.
3. Rappauksen estovoitelu:Levitä tasainen kerros korkean lämpötilan nikkelipohjaista tarttumisenestopastaa (>1000 ℃) akselille ennen kuin liu'utat uudet segmentit paikoilleen kylmähitsauksen estämiseksi.
4. Aksiaalinen puristuskiristys:Eturuuvin kärjen kiristys on tehtävä kalibroidulla manuaalisella momenttiavaimella. Liiallinen kiristäminen venyttää sisäistä kiinnitystankoa, kun taas alikiristys mahdollistaa polymeerisulan vuotamisen elementin pintojen väliin.
Mitkä prosessisignaalit osoittavat, että on aika tarkastaa laitteistosi?
Sekoituslaitosten tulee seurata näitä järjestelmämuuttujia määrittääkseen, ovatko niiden sisäiset rinnakkaisten kaksoisruuvien ja piipun välykset laajentuneet tehokkaan sekoitusrajan yli:
|
Havaittava prosessin ajautuminen |
Operatiivinen perustila |
Tarkastus / toiminnan liipaisin |
Jatkoketjun tuotantovirhe |
|
Ominaisenergian syöttö (SEI) |
Vakaa kW/kg-suhde |
≥ 15 % tehonpudotus |
Huono täyteainedispersio, sulamattomat agglomeraatit |
|
Sulan poistumislämpötila |
Tavoite ±3℃ |
≥ 12℃ Nouse |
Polymeeri kellastuu liiallisesta paikallisesta leikkauksesta |
|
Tuuletusaukon materiaali jyllää |
Puhdas tuuletus |
Polymeerivirtaus ylöspäin |
Haihtuva loukkuun jääminen, sisäisiä kaasukuplia |
Tuotekohtaiset tekniset UKK
K: Miksi näemme ruuvielementtien nopeaa kulumista suoraan sivusyöttimen sisääntulon alla?
V: Sivusyöttölaite syöttää kylmiä, hankaavia mineraalitäyteaineita (kuten talkkia tai CaCO₃) osittain sulaan polymeerimatriisiin. Tämä luo kostumattoman hankaavan tahnan, joka hankaa tavallisia työkaluteräksiä. Tämän estämiseksi syöttöaukon alla olevassa Parallel Twin Screw- ja Barrel -vyöhykkeessä tulisi käyttää erikoistuneita jauhemetallurgisia (HIP) ruuvielementtejä, joissa on korkea vanadiinikarbidifraktio, jotta saavutetaan pidempi käyttöikä.
K: Voimmeko sekoittaa ja sovittaa korvaavat ruuvisegmentit alkuperäisten eurooppalaisten ekstruuderin akseleiden kanssa?
V: Kyllä. HAPPY PLASTICS hyödyntää DIN 5480 -standardin mukaisia tarkkoja kierreprofiileja. Jos annat nykyiset akselin spline-parametritietosi (kuten hampaiden lukumäärä, moduuli ja painekulma), voimme toimittaa drop-in-yhteensopivia rinnakkaisia kaksoisruuvi- ja piippusegmenttejä, jotka liukuvat siististi olemassa oleville OEM-akseleillesi.
K: Kuinka poistamme turvallisesti kiinteän polymeerin jäätymisen kaksoistynnyrikokoonpanon sisällä?
V: Älä koskaan käytä happiasetyleenipolttimien paikallista avotulta polymeeritulpan sulattamiseen, koska tämä epätasainen kuumennus vääristää tynnyrin reikien kohdistusta ja pehmentää bimetallivuorausta. Sen sijaan nosta kaikki tynnyrin lämmitysvyöhykkeet jopa 30 ℃ polymeerin sulamispisteen yläpuolelle, anna 60 minuutin lämpöhaihtua ja käytä suulakepuristimen moottorin hidasta juoksutoimintoa pehmennetyn massan työntämiseen ulos.
Pakkausstandardit ja rakennetakuu
Estääkseen siirtymisen, taipumisen tai kosteusvaurion kansainvälisen merikuljetuksen aikana HAPPY PLASTICS toteuttaa erittäin turvallisen kuljetusprosessin:
• Voimakkaasti vahvistettu pakkausstandardi:Jokainen modulaarinen akselikokoonpano on päällystetty ruosteenestorasvalla, tyhjiösuljettu raskaalla kosteutta estävällä laminaattikalvolla ja lukittu muotoon sovitettuihin V-muotoisiin puisiin telineisiin IPPC-sertifioidussa vientilaatikossa, joka on vahvistettu teräsnauhalla.
• 12 kuukauden rakennesuojaus:Tarjoamme täyden 12 kuukauden rakennetakuun valmistusvirheitä tai ennenaikaisia halkeamia vastaan kaikille Parallel Twin Screw- ja Barrel -komponenteille oikeilla toimintaparametreilla.
• Jäljitettävä dokumentaatio:Toimitukset sisältävät kattavan materiaalitestiraportin (MTR), yksittäisen välysmittaustodistuksen ja yksityiskohtaisen videon asetteluoppaan nopeaa käyttöönottoa varten paikan päällä.
Hot Tags: rinnakkainen kaksoisruuvi ja piippu, kaksoisruuvi ekstruuderin piippu, mukautettu rinnakkainen kaksoisruuvi
Lähetä kysely
Yhteystiedot
-
Osoite
217, Qiaoxing East Road, Dafeng, Jintang Town, Dinghain alue, Zhoushan City, Zhejiangin maakunta, Kiina
-
Puh
-
Sähköposti
Jos sinulla on kysyttävää ruiskupuristuskoneen tynnyristä, ruiskupuristuskoneen ruuvista, suulakepuristimen vaihteistosta tai hinnastosta, jätä meille sähköpostiosoitteesi, niin otamme yhteyttä 24 tunnin kuluessa.